
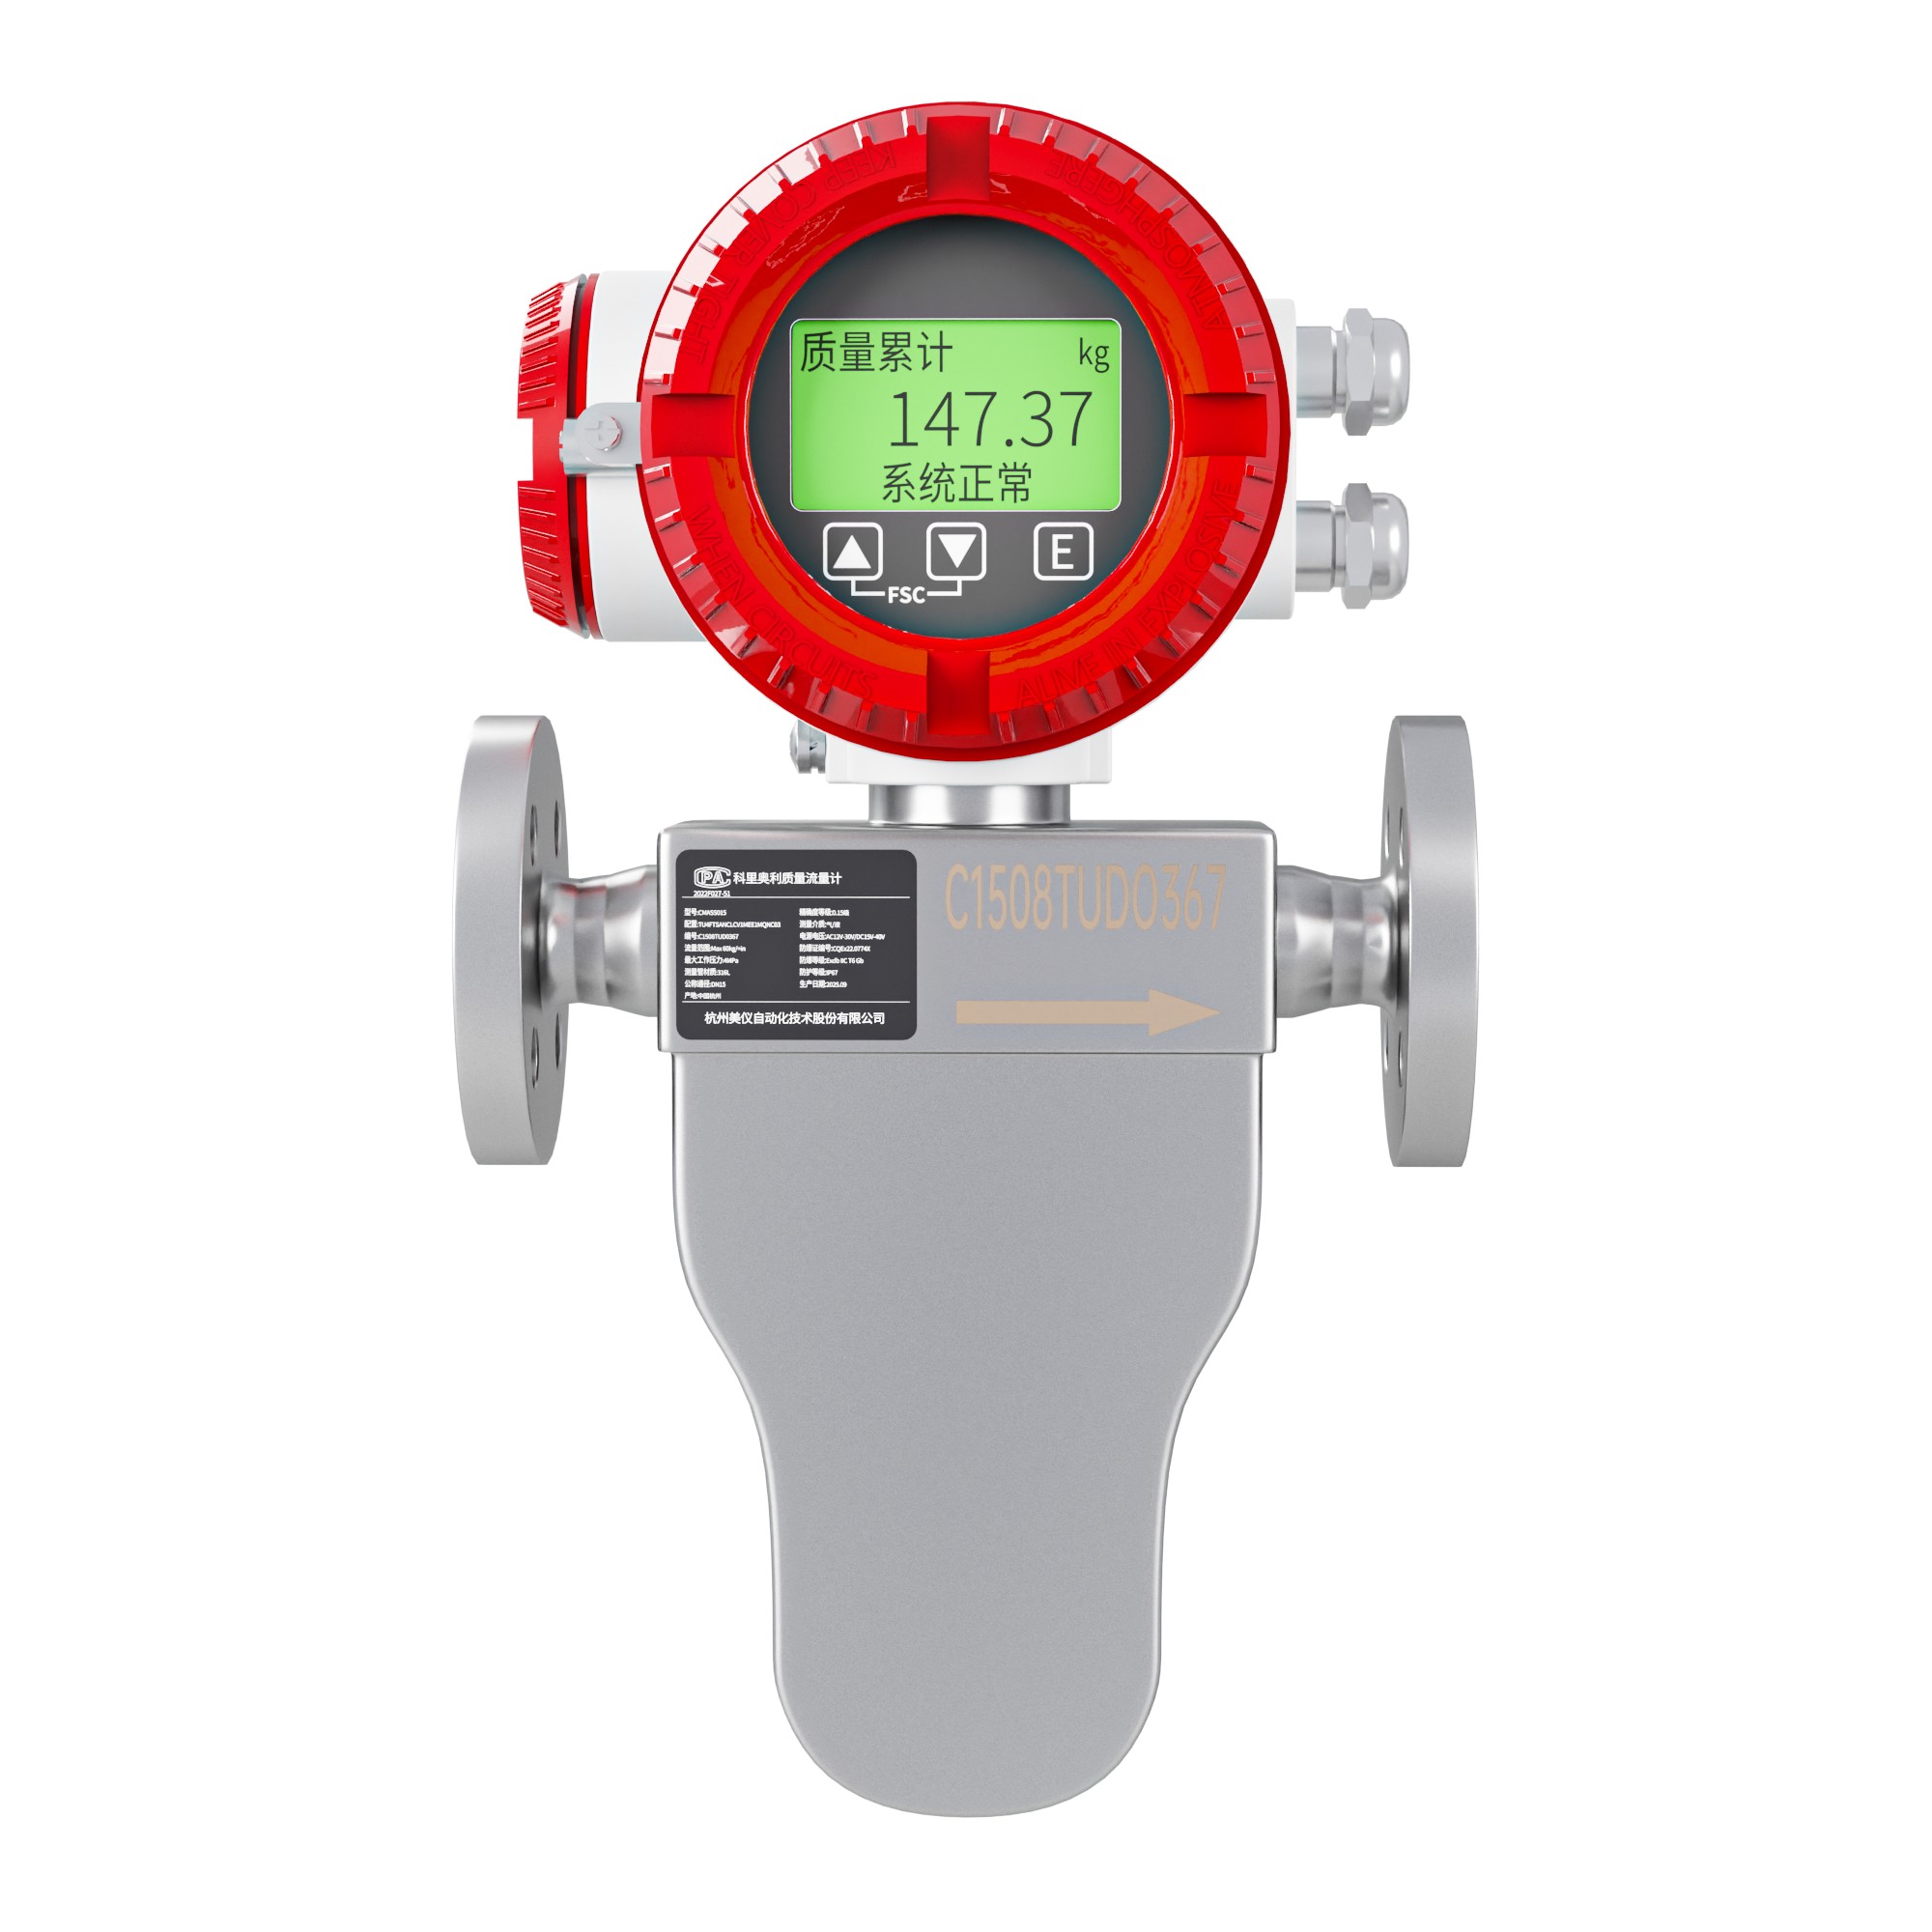
间歇反应的流量计,多数时间工作在稳态:投料半小时,反应几小时。真正决定批次结果的,是那几个动态瞬间——开阀的几秒、关阀的几秒、升温时密度变化的那一段。稳态测不准还能校,动态测不准就是整批偏差。
一、间歇釜的四个阶段
投料阶段流量大、变化快,从零到满流量只要一两秒。
升温阶段流量为零,但温度在变,密度跟着变。
保温阶段可能有回流或滴加,流量小且稳定。
出料阶段流量大,但介质可能带气、带固,状态最复杂。
四个阶段对仪表的要求不同。
四个阶段的时长比例也要记录。投料占一成、反应占八成的釜,与投料占四成的釜,选型侧重点完全不同。投料看出冲与响应,升温看温度补偿,保温看低流量稳定性,出料看含气与磨损。
二、开阀那几秒
开阀瞬间,管内从静止到满流量,流量计经历一个阶跃。这个阶跃会带来两个问题。
第一是瞬时过冲。
过冲量可以用高速采样看清楚。普通 1 秒采样的表看不出尖峰,做动态分析时最好临时提高采样率。阀门开得快,流量会短时超过设定值,表能测到,但累计值会多算一点。
第二是气锤。管路里如果有空气,开阀时会被压缩、冲击,形成压力波。压力波会让读数抖动。
处理办法是缓开。用调节阀或带节流的球阀,开阀时间控制在 3~5 秒。缓开能同时解决过冲与气锤。
缓开的实现方式有两种:阀门本身带节流,或者用程序控制开度。前者简单,后者灵活,按投资定。
三、关阀那几秒
关阀比开阀更影响精度。阀门从收到信号到完全关闭有滞后,这段时间物料还在流,形成过冲。
过冲量与三个因素有关:
还有一个因素是介质。粘度高的介质关阀后残余流动少,过冲相对小;低粘度介质过冲更明显。阀门响应速度、管路容积、介质流速。表离阀越远、管径越大,过冲越大。
处理办法有三个。一是设提前量,实测三批取平均;二是用两段式关阀,先慢后快;三是缩短表到阀的距离。
提前量不是一劳永逸的。
提前量还跟温度有关。冬天介质粘度高,同样的阀门关得更慢,过冲更大。季节变化大的地区,建议冬夏各测一次。换品种、换批量的、泵压变化后,都要重新测。
四、升温阶段为什么会飘
升温时没有流量,但密度在变。科里奥利的密度读数依赖温度补偿,补偿范围内正常,超出范围会偏。
如果这个阶段还在做滴加,问题更明显:滴加量小,密度变化对质量流量的影响被放大。
处理办法是确认温度补偿范围。
如果工艺温度确实超出范围,还有一个办法:密度信号只用于趋势,不参与配比计算,配比只按质量流量走。FCC320 标准型一体式 -50~125℃、分体式 -50~200℃,高温型 0~350℃。工艺温度接近上限时,选分体式更稳。
五、保温与滴加的小流量
保温阶段常有滴加,流量可能只有几公斤每小时。这个区间要靠小口径表。
FCC300 三角型 DN3~DN15,DN3 的零点稳定性是 0.0096kg/h;FCC320 最小 DN2,流量 6~120kg/h。选型按最小滴加量倒推。
小流量段还要注意阻尼。阻尼太大会让累计滞后,滴加结束时多算;阻尼太小读数抖,操作工不敢确认。
建议滴加段用 1~2 秒阻尼
分段阻尼要看表是否支持。不支持的,按投料段设,滴加段靠人工确认,别为了滴加把投料段调乱。,投料段用 3~5 秒,分段设置。有些表支持按流量段切换,不支持的就取折中值。
六、出料阶段的含气与含固
出料时釜内可能带压,物料经过阀门后压力骤降,溶解气析出,形成两相流。
两相流会让质量流量偏低、密度跳动。判断方法还是看密度:密度波动大,说明有气。
处理办法是提高背压、降低出口流速,
背压的建立方式有两种:下游加调节阀,或者把出料管插入液下。前者可控,后者简单,按现场条件选。或者在出料管上加一段稳压段。釜内加压出料时,压力要平稳,不能一下放空。
含固物料的出料还要考虑磨损。
含固出料还有一个隐患:颗粒在阀门处堆积,关不严。表现为出料结束后仍有小流量,累计多算。处理办法是出料后吹扫阀座。出料流速高,颗粒冲刷振管,长期运行会改变振动特性。
七、批次边界怎么定
一个批次从哪开始、到哪结束,看似清楚,实际常有争议。
投料开始通常以开阀为准,但开阀前管内可能已有存料;投料结束以关阀为准,但关阀后还有过冲。
建议统一口径:以累计值的变化为准,
这个口径要与财务或质量部门对齐。计量口径不同,同一批的产量可能差千分之几,对账时会扯皮。从累计开始上升到停止上升为一个批次。这样过冲也被计入,账实相符。
批次边界还要与批号绑定。批号写入的时间点要固定,不能有时在投料前、有时在投料后。
八、零点在间歇工况下的处理
间歇釜的零点问题比连续线复杂。空釜、满釜、带压、常压,四种状态下零点可能不同。
规范做法是在“满管静止”条件下校零,也就是投料前管内充满、阀门关闭、无流动。
如果工艺不允许满管静止,退而求其次:在稳定保温阶段校零,并记录当时的温度与压力,作为参考零点。
参考零点只能用于趋势对比,不能当结算依据。这一点在台账里要标注清楚,避免后人误用。
零点漂移的判断也要用间歇数据。连续三批的投料前零点如果单向变化,说明有沉积或应力。
九、累计与瞬时怎么配合
瞬时值用于控制,累计值用于结算与记录。两者的口径要一致。
有些表在低流量时会做小信号切除,切除值设得高,累计会少算。FCC300 的切除可设 0~50% 量程,建议从低值起步。
累计的分辨率也影响精度。脉冲当量设得大,末段小流量计不进去;设得小,高频时 PLC 计数跟不上。
建议按“单批投料量除以一万”估算当量,再根据实测调整。
十、一个间歇釜的配置
某精细化工反应釜,投料量 5 吨,含主料与两种助剂。主料用 FCC320 DN25,取 20:1 量程比;助剂用 FCC300 三角型 DN6 与 DN10;投料段阻尼 3 秒,滴加段 1.5 秒;关阀用两段式,提前量按三批实测;批号在开阀瞬间写入,批次边界以累计变化为准。
投运后三批实测,投料偏差稳定在允许范围内。这套配置没有特别新的技术,价值在于把动态过程拆开处理。
十一、五个常见错误
第一个,用连续线的思路做间歇。连续线看稳态精度,间歇线看动态误差。
第二个,提前量一次设定长期用。换品种后不重测,偏差越积越大。
第三个,零点在不满管时校。空釜校零,投料后必然偏。
第四个,阻尼全段统一。投料与滴加用一个阻尼值,两头都不合适。
第五个,批次边界靠人工记。记录时间与实际累计不同步,追溯就断。
十二、把动态误差量化
动态误差不是玄学,可以量化。
方法是连续三批记录:开阀时间、达到满流量时间、关阀信号时间、累计停止上升时间。四个时间点一比,就能算出滞后与过冲。
量化之后再做改进,改进效果也能量化。这比笼统地说“投料不准”有用得多。
建议把四个时间点写进批次记录。数据积累三个月,就能看出设备的稳定性。
十二、把间歇工艺做成模板
间歇釜的配置做多了,可以固化成模板。模板包含四部分:表型与口径、阻尼与切除、关阀策略、批次记录字段。
模板按釜的容积与投料量分档,比如 3 吨、5 吨、10 吨各一套。新项目直接套用,只改介质与温度。
模板要留调整项:介质特殊、精度要求高的,允许在模板基础上加配置。
模板的价值在于减少重复决策。间歇工艺的变量已经够多,不要在选型上再增加变量。
十三、间歇釜的三个时间常数
间歇计量要调三个时间常数,调好了,批次就稳。
第一个是阀门时间。从发信号到完全关闭的时长,决定过冲量。这个常数由阀门决定,改不了就只能在提前量上补。
第二个是仪表阻尼。阻尼越大,读数越平滑,累计越滞后。投料段与滴加段要分别设。
第三个是控制周期。PLC 扫描、通讯轮询、PID 运算,三者叠加决定闭环快慢。周期太长,配比会过冲。
三个常数要一起看。只调阻尼,不管阀门与控制周期,调不出稳定结果。
建议把三个常数的实测值写进批次记录,换设备后重新测一遍。
十四、常见问题
Q1:间歇釜为什么不能用电磁流量计?
能用,但电磁测体积,配比要乘密度;含固、含气、高粘工况下,科里奥利的稳定性更好。
Q2:投料精度能做到多少?
取决于过冲控制。0.2 级表配上合理的提前量,单批偏差通常能控制在 0.5% 以内。
Q3:滴加段流量太小测不到怎么办?
换更小口径,或把滴加改为分段大流量脉冲。前者更稳,后者对工艺有影响。
Q4:出料带气怎么处理?
提高背压、降低出口流速、加稳压段。釜内加压出料时压力要平稳。
Q5:零点多久校一次?
随批次或按周。含固、易结晶的介质,每批投料前复核一次。
Q6:批次数据要记哪些?
批号、各组分累计、四个时间点、温度、密度、零点值。六项够用。
间歇釜的计量,考验的是对过程的理解,不是对参数的记忆。把四个阶段拆开,每个阶段解决一个主要矛盾,批次一致性自然上来。
间歇釜的计量优化,往往不是换表,而是把时序调对。同样一台表,提前量准、阻尼分段、批次边界清楚,投料偏差能小一半。这笔收益不需要投资,只需要有人愿意花两天做实测。

 扫一扫 关注米科


