
精馏塔上最能说明分离效果的参数是回流比,而回流比是两个流量相除得到的数。这意味着回流与采出这两块表的误差不会互相抵消,而是直接叠加到回流比上。塔顶回流管往往是全塔口径最小的一根,塔底釜残又是温度最高、最容易结垢的一根,两头都不好测。配置顺序应当是先定回流与采出这一对,再定进料与釜残。
一、四个点位的性质完全不同
进料点决定全塔负荷,通常口径最大、流量最稳。介质可能是气液混合进料,也可能经过预热器后全部气化或全部液化,进料状态直接决定选型方向。
回流点决定分离效果,口径最小、流量最小、温度最低。塔顶回流液通常是过冷液体,温度比塔顶气相低十几度到几十度,这一段的密度和粘度都跟塔内物料不同。
采出点决定产品产量,往往同时是结算点。采出的产品要出厂、要开票、要和下游对账,这个点位的精度与合规要求高于其他三个。
釜残点决定物料平衡,温度最高、含固最多、最容易结垢。塔底再沸器附近的介质处于沸腾状态,管路里可能夹带气泡。
四个点位的温度跨度可能从 -20℃ 到 300℃,用一套配置逻辑去套,一定会在某一点上出问题。
二、回流与采出必须同档精度
回流比的计算是回流流量除以采出流量。假设两块表都是 0.2 级,最坏情况下回流比误差接近 0.4%。如果一块 0.2 级、一块 0.5 级,误差就变成 0.7%。
这个差别在塔上意味着什么?回流比从 2.0 偏到 2.05,理论塔板数要跟着变,产品纯度会出现可测的波动。对于要求 99.9% 以上纯度的精制塔,这个波动足以让一批料降级。
所以配置原则很简单:回流与采出用同一精度档、同一系列、同一批次标定。不要因为回流管细就选便宜的表,也不要因为采出是产品就单方面升级。两块表不匹配,比两块表都低一档更麻烦,因为偏差方向不可预测。
三、塔顶回流管:口径小、温度低、容易带气
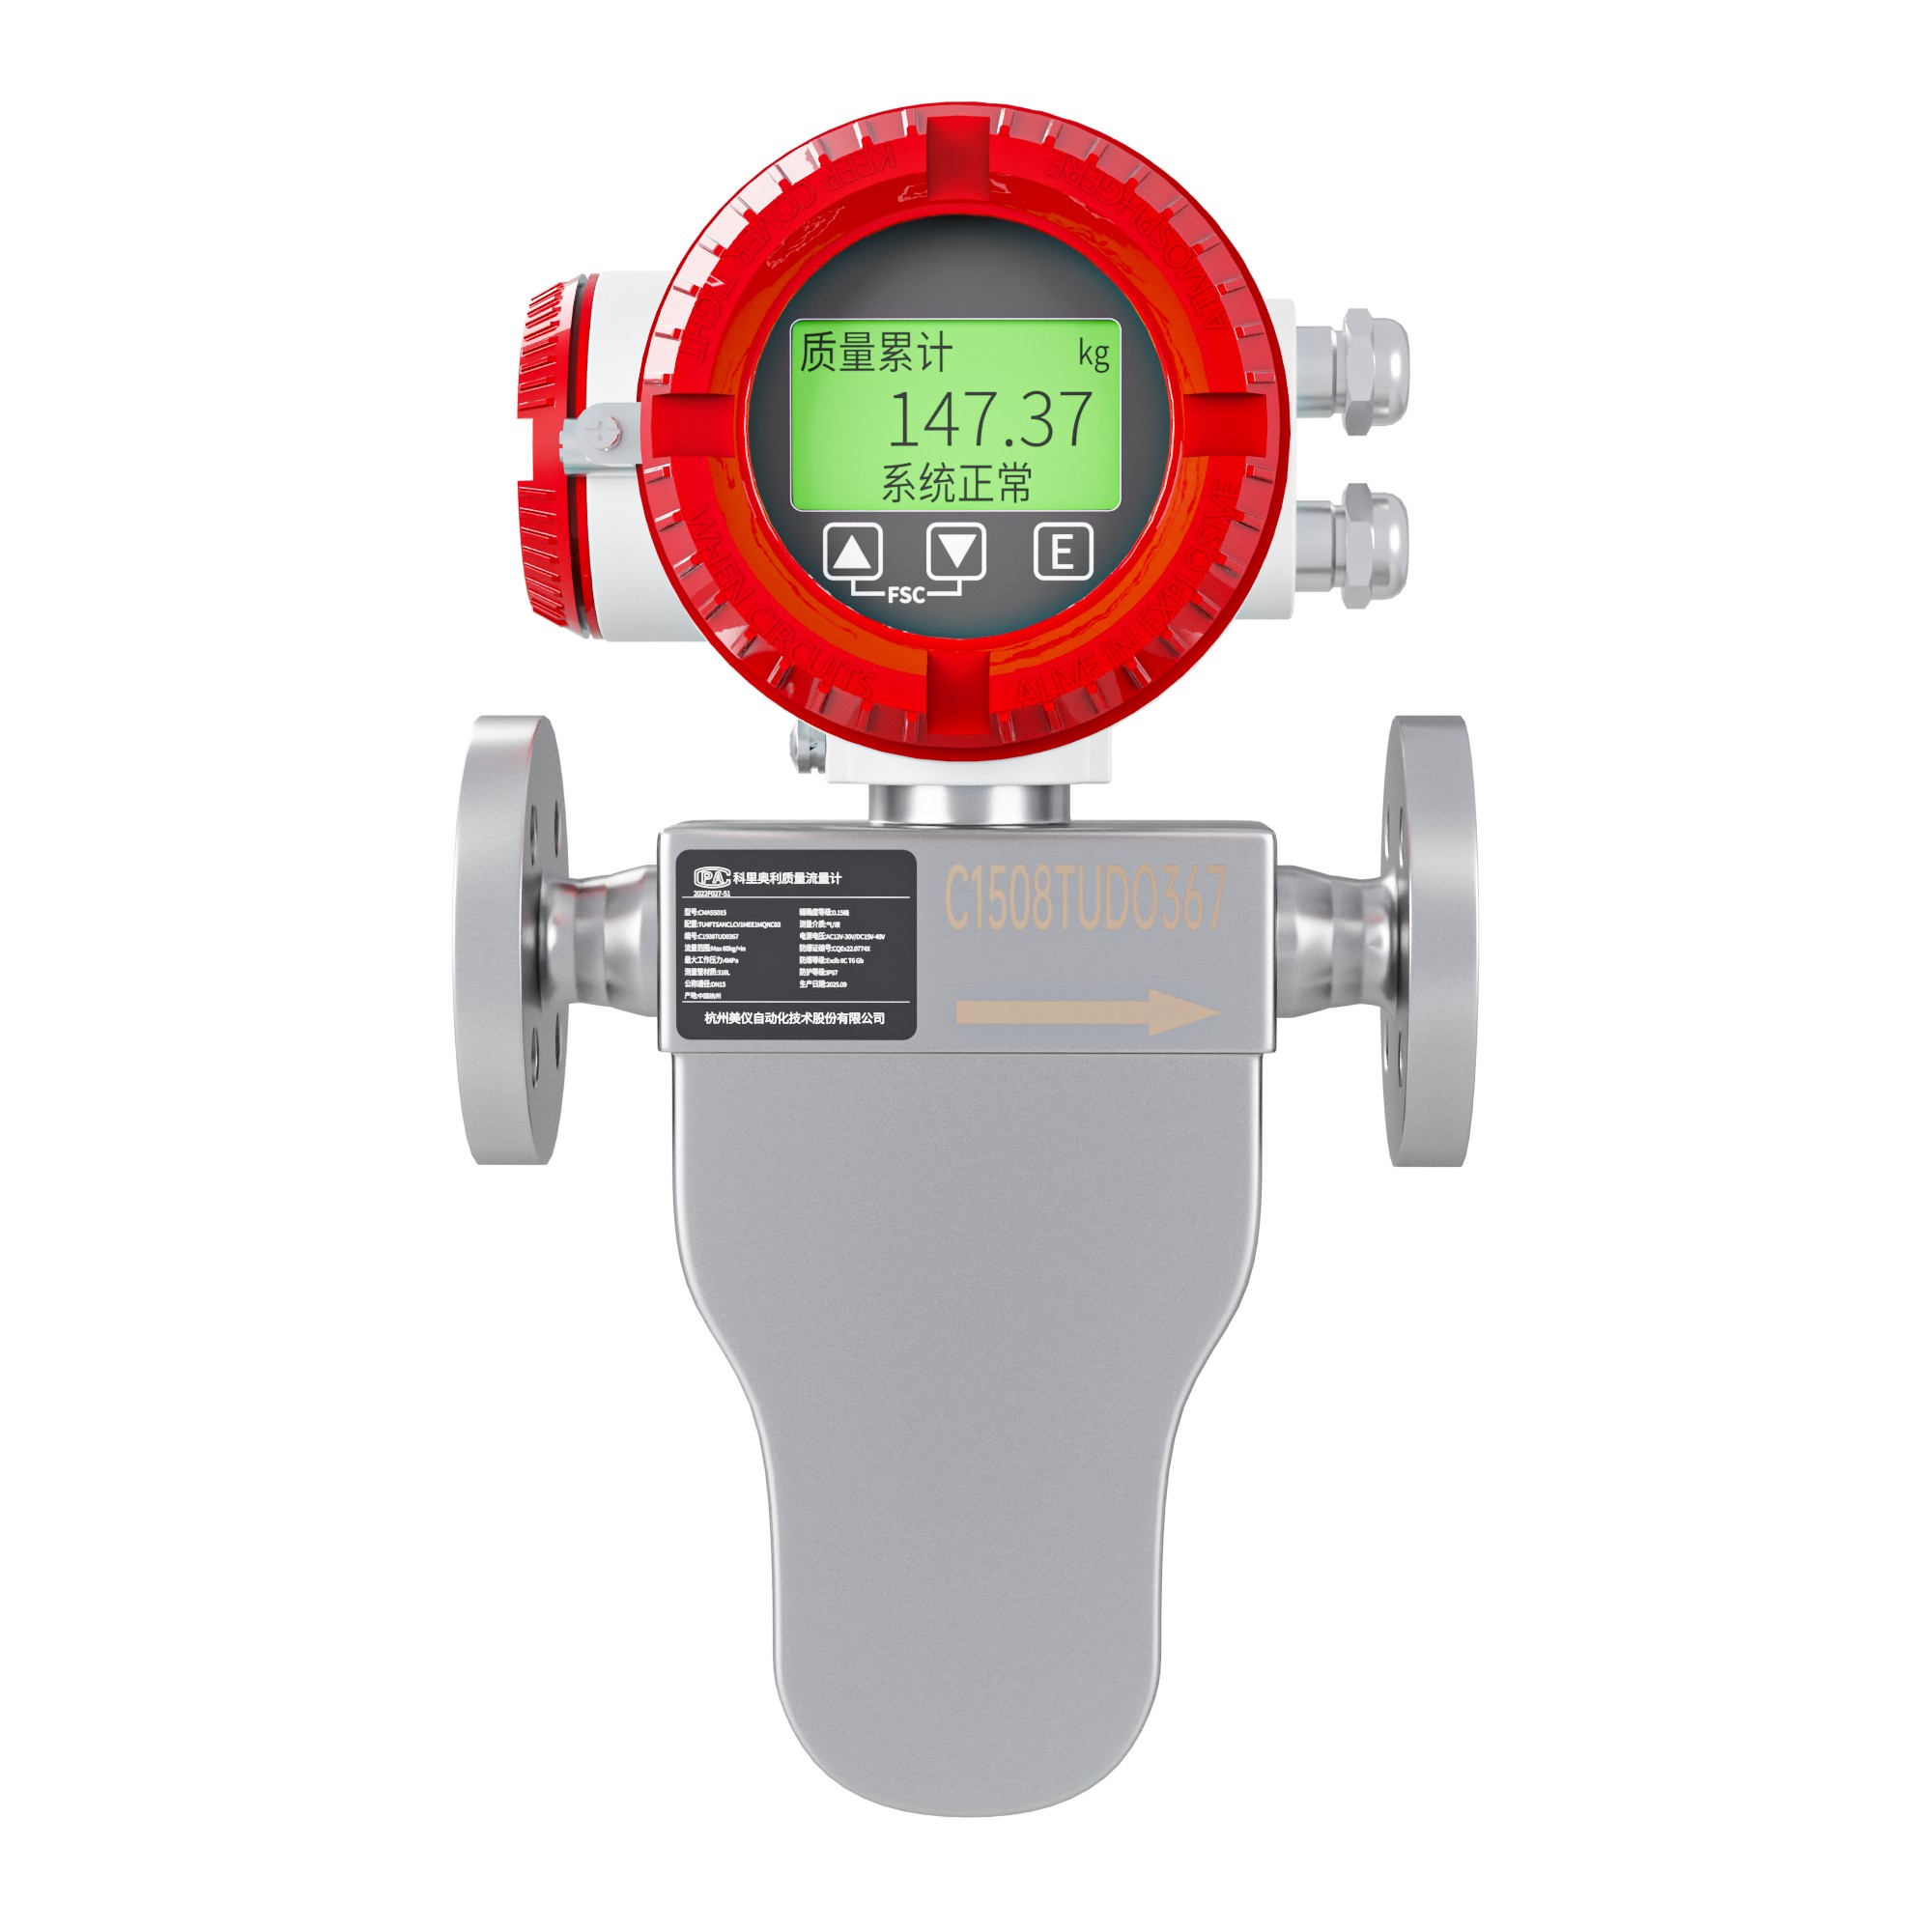
回流管的口径常常只有 DN15 到 DN25,流量在几百公斤到几吨每小时。这个区间用 FCC320 的 DN2 至 DN15 就可以覆盖,0.1 级起步,量程比 20:1,能够同时满足正常回流与开工全回流两种工况。
开工阶段全回流,回流量可能是正常值的两到三倍,这一点在选量程时必须考虑。按正常回流量的 1.5 倍选,开工时就会超量程;按全回流量选,正常运行时又落在量程的低端。
比较稳妥的做法是按全回流量的 1.2 倍定量程上限,再核对正常回流是否落在量程 20% 以上。如果落在 10% 以下,说明这台塔的回流调节范围太宽,可以考虑分两段管路或换更宽量程比的表。
温度低带来的第二个问题是带气。塔顶冷凝器如果过冷度不够,回流液里会溶有少量轻组分,进入回流管后压力下降,气体析出。表现是密度读数跳动、质量流量同步波动。
判断方法看密度。正常回流时密度应当是稳定的,跳动幅度超过 0.005g/cm³ 就说明有气。处理办法是提高冷凝器的过冷度、抬高回流罐的液位、把回流泵出口压力提上去。
四、塔顶采出:产品结算点,配置要高一档
采出点通常是产品出厂的第一道计量,涉及产量统计、成本核算,某些场合还涉及与下游的结算。这个点位的配置要考虑三件事。
第一是精度与标定。0.1 级或 0.2 级都可以,但要能提供覆盖常用流量段的实流标定记录,至少五个点。只标一个点的报告,在结算争议时说服力不足。
第二是密度信号的用法。采出产品的密度本身就是质量指标,轻组分超标时密度会偏低。把密度接入 DCS 做趋势监视,比等化验结果快几个小时,能及时调整回流比。
第三是气泡。采出管从回流罐底部引出,如果液位控制不稳,会出现带气。采出管线一般比回流管粗,流速低,气泡更容易停留在管路上部。安装时让介质自下而上,可以把气泡带走。
采出管上还常装调节阀。阀后压力低,溶解气更容易析出,所以表应当装在阀前。这一点与回流管的要求一致:先表后阀,不要先阀后表。
五、回流比控制的三种方案
第一种是回流定值、采出从动。回流量由操作人员给定,采出量由塔顶液位或塔压串级控制。这种方式回流稳定,分离效果可预测,缺点是采出量随负荷波动,产量的可控性差。
第二种是采出定值、回流从动。采出量按计划给定,回流量按回流比计算后跟随。这种方式产量可控,适合有排产要求的装置,缺点是负荷变化时回流容易滞后。
第三种是两块表都测、做比值控制。回流与采出同时进控制器,按设定回流比自动分配。这种方式控制品质最好,但对两块表的响应一致性要求高。
三种方案都需要两块表的数据在同一个控制器里。如果回流表进 DCS、采出表只进就地显示,比值控制就无从谈起。设计阶段要把两路信号都规划进去,不能事后补。
第三种方案还有一个细节:两块表的阻尼设置要一致。回流表设 3 秒阻尼、采出表设 1 秒,比值会周期性波动,看起来像塔不稳,实际是仪表参数不匹配。
六、釜残点:高温、含固、易结垢
塔底釜残的温度通常接近再沸器的出口温度,轻组分塔在 150℃ 至 250℃,重组分塔可能更高。这个温度区间里,一体式表的表头会被烤,必须选分体。
FCC320 的高温型覆盖 0 至 350℃,FCC300 的高温型覆盖 -50 至 300℃,两者都提供分体方案。选型时按正常操作温度加 30℃ 余量定档,不要卡着上限选。
含固是第二个问题。塔底物料经过长时间加热,高沸物、聚合物、焦质会逐渐沉积。这些沉积物附着在测量管上,改变振管的振动特性,零点就会单向漂移。
判断方法还是密度。连续记录停车时的空管密度值,如果每次都比上次高,说明管内积料在增加。偏移超过 0.01g/cm³ 就应当安排清洗。
结构上,直管型比 U 型更不容易积料。FCC800 的直管型在 DN8 至 DN50 之间可选,如果塔底口径在这个范围,优先考虑直管。大口径的塔底管路可以选 FCC300 的直管型,DN8 至 DN80。
釜残管路上还有一个容易被忽略的点:伴热。高凝点物料在停车后会凝固在管内,下次开工时表就被堵住了。伴热要覆盖到传感器本体,但保温层不能越过传感器上的标线,这一条在说明书里有明确界限。
七、进料点:气液混合是最麻烦的工况
进料状态分三种:全液相、全气相、气液混合。全液相和全气相都好办,气液混合最难。
混合进料的含气率通常在 5% 至 30% 之间,具体取决于预热温度和压力。科里奥利在含气率超过 5% 后读数开始不稳,超过 10% 基本不可用。这不是仪表的问题,是两相流本身的物理特性。
处理办法有三个。第一是把进料预热到完全气化或完全液化,避开两相区,这需要工艺配合。第二是在进料前加气液分离器,只测液相。第三是改用其他原理,比如文丘里或孔板配两相流修正。
如果没有条件改工艺,比较现实的做法是接受进料计量的精度损失,把它当成趋势量而不是计量量。全塔的物料平衡用回流、采出、釜残三个点来闭合,进料只作参考。
八、安装上的四个共性要求
第一,满管。四个点位都要求管路始终充满介质。回流管和采出管从罐底引出,正常情况下是满的;釜残管如果从塔底直接引出,要注意不要在低点积气。
第二,方向。液体介质自下而上流经传感器,气体介质自上而下。这条规则在回流管上最容易被违反,因为回流管常常是垂直向下的,需要做一段 U 型弯再进表。
第三,支撑。回流管细、刚性差,泵的脉动会通过管路传到振管上。传感器两端必须加支架,支架固定在结构梁上,不要固定在相邻的工艺管上。
第四,接地。四台表共用一条接地干线时,要注意接地点不要形成环路。信号地与保护地在柜内单点汇合,现场侧不再重复接地。
九、投运阶段的三个动作
第一个动作是满管静止校零。四个点位逐个做,每个点位预热十分钟以上,关闭上下游阀门,确认管内无流动、无气泡,再执行零点校准。
第二个动作是密度一致性核对。同一批物料在四个点位的密度读数应当接近,如果釜残的密度明显偏高,是正常的(高沸物浓缩);如果回流的密度比采出低很多,说明回流带气。
第三个动作是回流比验证。在设计工况下运行两小时,用手工计量的方式(比如回流罐液位下降速度)核对回流比,与仪表计算的比值比对。偏差超过 3% 就要查表。
十、常见问题
Q1:回流管太细,能不能用转子流量计?
可以测,但精度通常在 1.5 至 2.5 级,做回流比计算不够。回流比是除法运算,两块表的误差叠加,转子流量计的组合误差可能到 4% 以上。
Q2:采出点能不能只用一台表,回流按计算值给?
技术上可行,前提是回流量由泵的转速或阀门开度精确控制。实际运行中泵的磨损、阀门的特性漂移都会让实际回流偏离设定,半年后偏差可能到 5%。有条件的还是两块都测。
Q3:塔顶温度低,需要选深冷型吗?
看具体温度。-20℃ 以上用常规型即可,-50℃ 以下才考虑低温型。FCC320 的低温型覆盖 -196 至 50℃,FCC800 的深冷型覆盖 -200 至 150℃。选型时按最低可能温度定,不要按正常操作温度定。
Q4:釜残含固,能不能加过滤器?
可以加,但过滤器要能在线切换和清洗,否则堵了之后整塔要停。更常见的做法是不加过滤器,靠定期冲洗和结构选择(直管优先)来延缓积料。
Q5:四块表的数据怎么用?
最直接的用法是物料平衡:进料等于采出加釜残加损失。平衡差长期超过 2%,说明有一块表偏了。用这个闭环去做交叉验证,比单独校每一块表更有效。
Q6:回流比的控制周期设多少?
与塔的时间常数有关。多数精馏塔的塔顶组分响应时间是几分钟到十几分钟,控制周期设 1 至 5 秒足够。周期设得太短,阀门动作频繁,反而扰动塔内平衡。
精馏塔的计量配置,核心是把回流与采出当成一对来看,而不是两台独立的表。这一对配好了,回流比才可信;回流比可信了,塔的分离效果才有可调的依据。有具体塔的工况需要核对点位,把塔板数、回流比范围和介质参数发过来,我们按四个点位出一版配置建议。

 扫一扫 关注米科


