
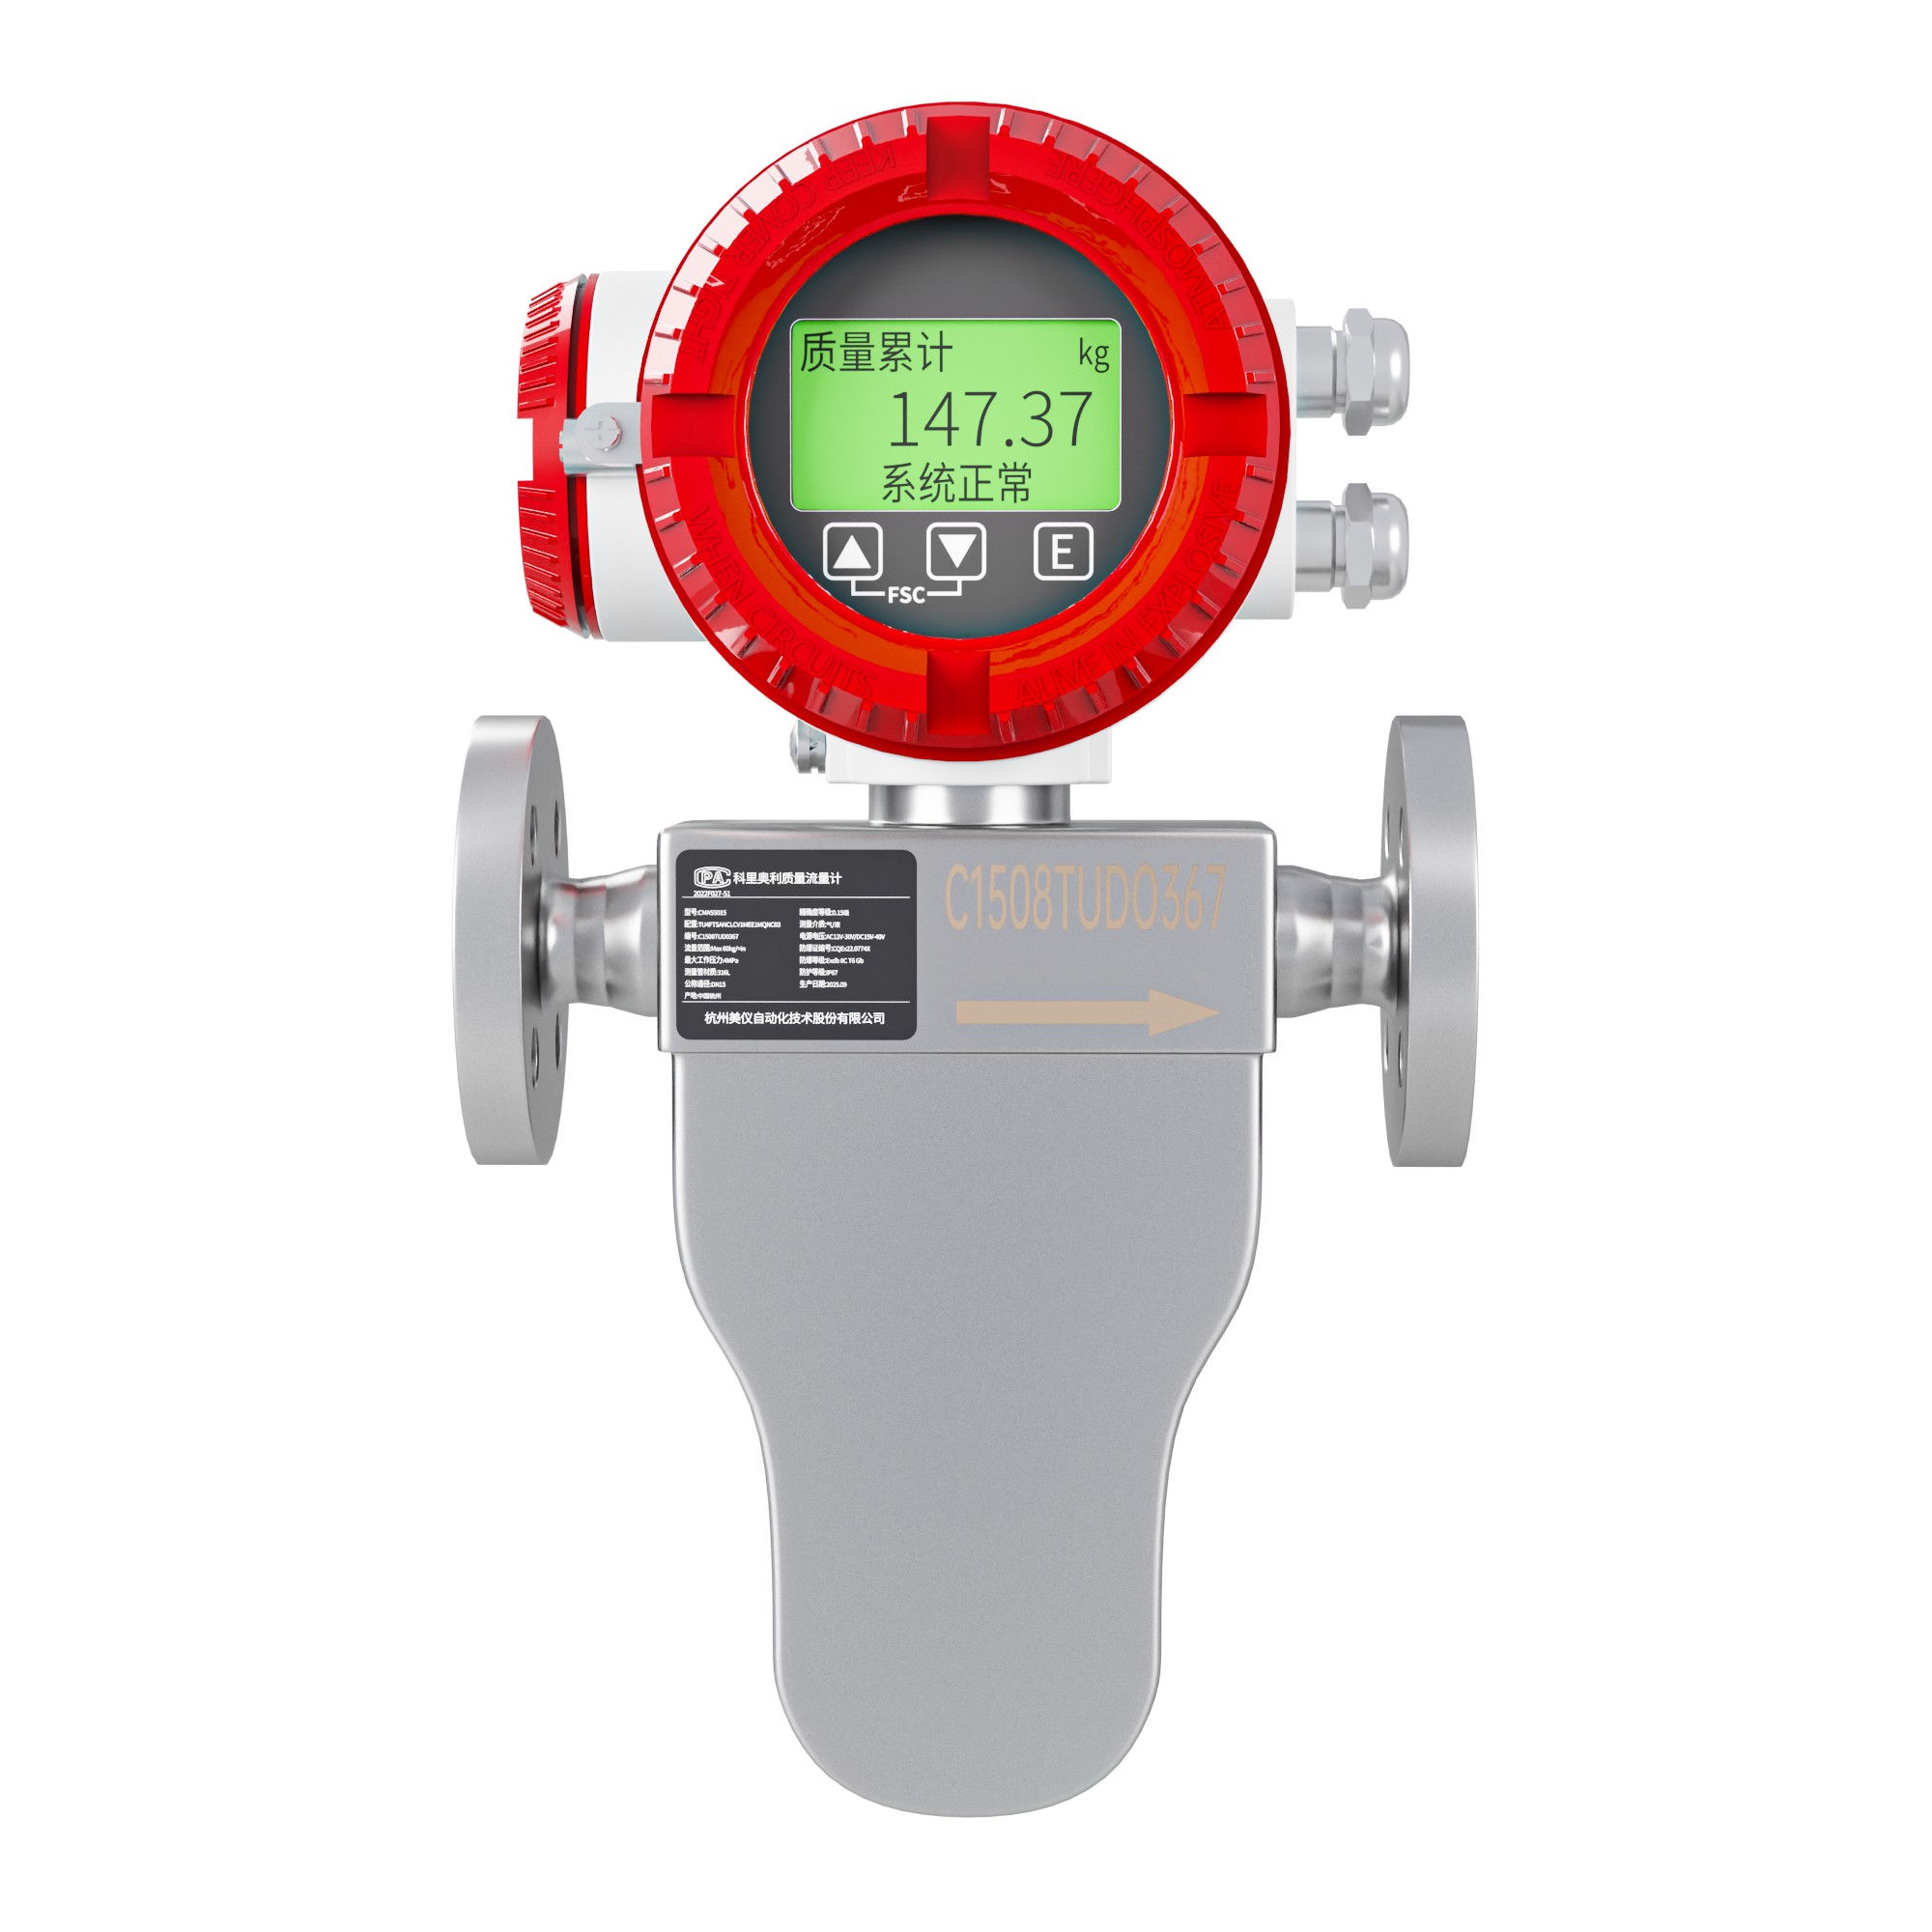
农药与医药中间体的车间,和精细化工很像,但换产更频繁、批量更小、介质更“难缠”。一套装置一年可能跑十几个品种,每个品种的投料量、粘度、腐蚀性都不同。计量配置如果只按主打产品做,换产品时就会处处别扭。
一、换产节奏带来的四个问题
第一个问题是量程。同一台表,A 产品主料 3 吨每小时,B 产品只有 300 公斤每小时,量程比不够,低负荷段就不准。
第二个问题是清洗。换品种必须清洗,清洗不彻底就是交叉污染,轻则杂质超标,重则整批报废。
第三个问题是介质。有的中间体酸性强,有的含卤素,有的对水分敏感,同一套接液材质很难通吃。
第四个问题是记录。多品种车间的批次记录要求高,投料量、时间、温度都要能追溯到具体批次,靠人工抄表很难做到。
二、小批量:量程比决定下限
小批量投料最怕“表选大了”。一台 DN25 的表用在 300kg/h 的工况,常用流量可能只落在量程的 5% 以下,读数能看但不稳。
选型时按“最小常用流量”倒推口径,而不是按设备能力。FCC320 的最小口径是 DN2,流量 6~120kg/h;FCC300 三角型覆盖 DN3~DN15,DN3 的零点稳定性是 0.0096kg/h,这个指标决定了微量投加能不能稳住。
量程比同样是硬指标。FCC320 的 20:1 能覆盖从主料到收尾的整个区间,FCC800 是 10:1,直管型 5:1。换产品频繁的线,优先选量程比大的。
还有一条:低负荷段的重复性要看实测,不要只看额定精度。同样标 0.2 级,5% 量程处的表现可能差一倍。
三、多品种:清洗与交叉污染
换品种的清洗,比换色更严格。涂料看颜色,中间体看杂质,后者往往要求到 ppm 级。
清洗方式有三种:溶剂冲洗、热水或碱洗、拆检擦拭。前两种能在线做,第三种要停车。选择哪一种,取决于品种之间的相容性与客户要求。
流量计在清洗中的角色有两个。一是提供冲洗量,按管容积的倍数控制,避免凭手感;二是用密度值判断冲洗终点,出口密度接近溶剂密度,说明残留基本置换完。
结构上,直管型比 U 型更容易洗干净,死角少。换产极频繁的线,值得为直管多花一点钱。
四、腐蚀与剧毒:密闭与材质
农药中间体常有卤素、硫、磷结构,腐蚀性强;部分中间体毒性高,要求密闭输送,不能有泄漏点。
材质不能按常温弱腐蚀的思路选。标准配置的测量管是 316SS,遇到含卤素介质要按浓度与温度逐项确认,不能默认可用。密封件同理,普通橡胶在强溶剂里会溶胀。
密闭要求带来两个设计变化。一是尽量用焊接或卡箍连接,减少法兰泄漏点;二是把流量计装在便于观察的位置,但不要装在人员频繁经过的通道上。
还有一条常被忽略:排气。密闭系统投料时如果排气不畅,管内会形成气阻,读数跳变。设计时要留排气口,或利用密度值判断是否满管。
五、批次记录与追溯
多品种车间的追溯,要求能回答三个问题:这批用了多少料、什么时候投的、用的哪台表。
FCC300 支持 RS485 Modbus-RTU,质量流量、密度、温度、累计量都能读,配合批次号写入,就能形成完整的投料记录。比人工抄表可靠,也比事后补记录省事。
记录还要带仪表状态。同一台表在不同时间可能换过传感器、改过量程,历史数据的可比性取决于这些信息是否留档。
实操建议:批次记录里固定六列,品种、批号、组分、累计量、起止时间、仪表位号。六列填满,追溯就够用。
六、清洗验证怎么做
清洗验证不是仪表专业的事,但仪表要配合。
第一步定标准:上一个品种的残留允许到什么程度,由质量部门给出。第二步定方法:冲洗量、温度、时间、终点判断。第三步做验证:连续三批取样检测,结果稳定才算通过。
仪表在验证中的价值是“可重复”。同样的冲洗量、同样的终点密度,每次都能复现,验证结论才站得住。如果每次靠人工看时间,验证就变成了碰运气。
验证通过后,把参数写进操作规程:冲洗量多少、终点密度多少、谁来确认。这三项固定下来,换班也不会走样。
七、安装与防爆
多品种车间的安装,要考虑三件事:位置、支架、防爆。
位置要便于操作与观察,但不能占用通道。反应釜进料线通常空间紧张,分体式在这里有优势,表头可以移到便于读数的位置。
支架要独立。反应釜搅拌带来的振动会通过管路传下来,传感器两端必须固定在稳定界面,必要时用柔性管隔离。
防爆按区域划分执行。科里奥利系列中 FCC300 具备防爆合格证与 CE-EMC,其它型号需按项目逐型号确认。溶剂类介质还要注意静电接地。
八、一个中间体车间的配置思路
江苏朗欧药业有限公司属于化学制药与原料药方向,车间里多品种、小批量、换产频繁。配置上主料线用 FCC320,取 20:1 量程比覆盖不同品种的投料量;微量组分用 FCC300 三角型 DN3~DN15,靠零点稳定性保证小流量可用;含卤素介质的点位单独确认材质,不套用标准配置;各点位通过 RS485 上传批次数据,与批号绑定。
这套思路的关键不是表多贵,而是“每个品种都能找到合适的量程段”。还有一个容易漏的准备:备件。多品种车间的表口径杂、型号多,备件不能只备一种。建议按口径归类,同一口径的传感器与密封件通用,能减少库存种类。
换产频繁的车间,密封件消耗比常规车间快。拆装次数多,垫片压伤的概率就高,备件里密封件的比例应该高于行业惯例。
量程段对了,精度才有意义。
九、换产的时间账
换产时间由四段构成:排空、冲洗、干燥、复位。四段里最容易被压缩的是干燥,也最容易出问题。
排空靠重力与吹扫,高粘介质要加热降粘再排。冲洗按管容积的倍数控制,冲到密度回归基线为止。干燥要看品种要求,对水分敏感的中间体必须用干燥气吹,不能只靠自然晾干。
复位包括零点复核、参数确认、批号写入。零点复核常被跳过,理由是“上次刚校过”。但换产过程中拆装过法兰、改过阀门状态,零点可能已经变了。
把四段的时间实测出来,写在换产作业卡上,下次排产就有依据。多数车间说“换产要一天”,其实是没拆开算过。
十、小口径表的三个安装细节
第一,支架。DN3 的传感器自重很轻,但管路细、刚性差,投料时的水锤会把应力传到振管上。两端必须加支架,支架固定在稳定界面。
第二,方向。介质自下而上,气泡不会停在振管顶部。水平安装时至少保证不在低点,避免残液积存。
第三,前后直管。科里奥利不要求直管段,但小口径配细管时,阀后紧贴安装会让流场畸变,读数抖动。建议前 5D、后 3D,空间不够时至少前 3D。
这三条都不难,难在施工队不知道为什么要这么做。交底时把原因讲清楚,比只给图纸有效。
十一、把换产做成清单
多品种车间最有效的管理工具,是一张换产检查清单。清单不需要复杂,把关键动作列出来,逐项打勾。
阶段 | 关键动作 | 确认方式 |
排空前 | 关闭进料阀、确认下游去向 | 阀门状态拍照 |
冲洗 | 按管容积倍量冲洗 | 累计流量读数 |
冲洗终点 | 出口密度接近溶剂 | 密度值记录 |
干燥 | 按品种要求吹扫 | 露点或时间 |
复位 | 零点复核、量程确认 | 校准记录 |
投料前 | 批号写入、报警复位 | 批次记录确认 |
清单的价值在于把经验变成动作,把动作变成记录。新人照着做,也不会漏项。
清单还要定期改。品种增加、管路改造、仪表更换,都会让原有步骤失效。建议每半年评审一次。
十二、三个常见误判
第一个误判是把流量波动当成仪表故障。多品种车间里,同一个品种不同批次的粘度也可能不同,压损变化会让流量波动。先看密度与温度是否同步变化,再判断是介质还是仪表。
第二个误判是认为小口径表一定更准。口径小,量程低,但压损大、易堵。选了小口径却频繁堵塞,实际可用性反而不如大一号加低流量补偿。
第三个误判是忽略清洗对零点的影响。清洗后温度变化大,零点可能偏移;不复核就投料,第一批的配比一定偏。
这三个误判的共同点是:都能通过“记录”避免。把每次异常的时间、介质、读数、处理动作记下来,三个月后自然能看出规律。
十三、常见问题
Q1:一台表能不能覆盖所有品种?
多数情况不能。品种之间流量差一个数量级时,建议按流量段配两台,而不是硬用一台。
Q2:换品种一定要拆表清洗吗?
不需要。在线冲洗加密度终点判断即可,拆检只在大修或结垢严重时做。
Q3:含卤素介质能用 316 吗?
不能默认可用,要按介质种类、浓度、温度逐项确认接液材质与密封方案。
Q4:小批量投料精度怎么保证?
按最小常用流量选口径,控制关阀提前量,并用连续三批实测修正。表只是其中一环。
Q5:批次数据用模拟量还是通讯?
建议通讯。追溯需要流量、密度、温度、累计量四个值,RS485 一次读完更实际。
Q6:多品种车间的表需要更频繁校准吗?
建议按换产频次调整。品种多、清洗多的线,零点复核频率应高于常规线。
还有一项容易被忽略:表的数量。多品种车间为了省投资,常让一台表兼顾多个品种。兼顾的前提是流量段接近,差一个数量级就不能省。
把这四件事写进配置表,换产时照着核对,比凭记忆可靠。
多品种小批量的计量,本质是“用配置覆盖变化”。量程段、清洗方式、材质方案、记录方式四件事都想清楚,换产就不会手忙脚乱。

 扫一扫 关注米科


