
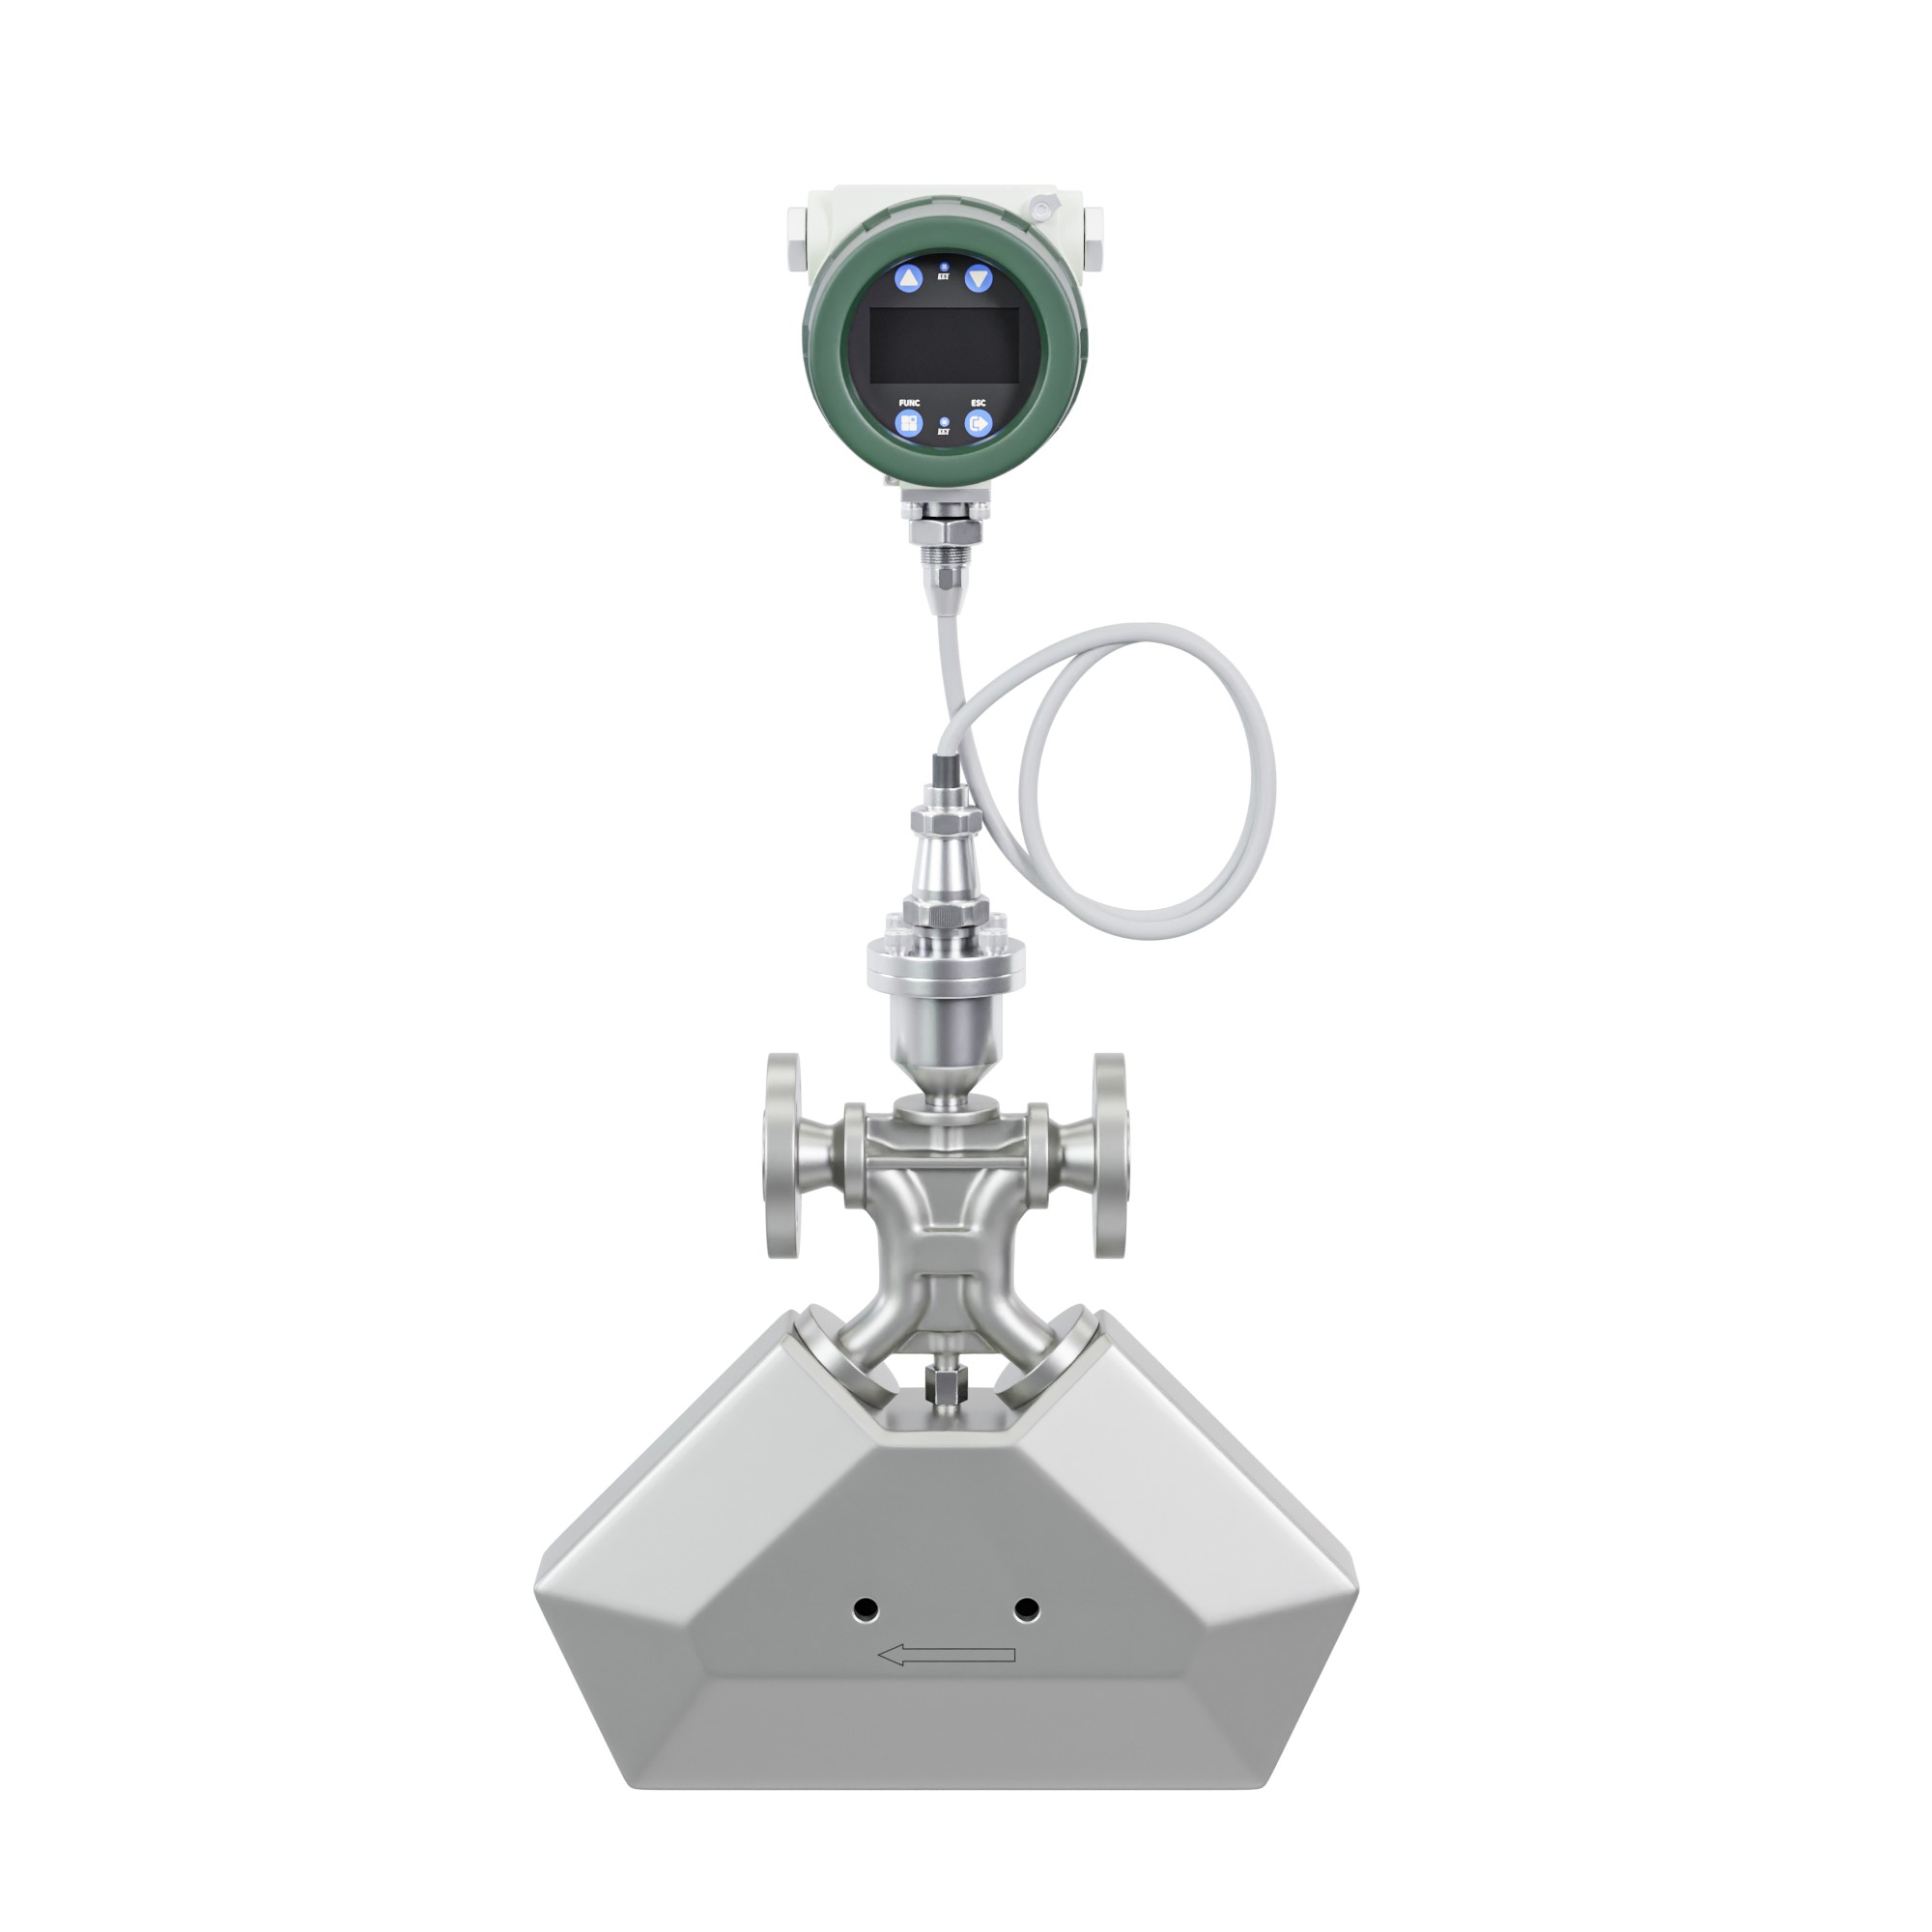
制浆造纸的流量计量,和常规化工最大的区别在于:很多点位要的不是流量,而是浓度。黑液送碱回收要控制固含量,绿液苛化要控制浓度,纸浆配浆要控制纤维比例。科里奥利同时测密度,恰好能把这个需求接住。
一、三类介质的差别
黑液是蒸煮后的废液,高碱、高温、含木质素与固形物,浓度越高越粘。它在管道里流动时,管壁容易结垢,垢层影响传热也影响计量。
绿液是碱回收系统的产物,主要成分是碳酸钠与硫化钠,腐蚀性强,温度也高。白液是苛化后的清液,碱浓度更高,腐蚀性相近。
纸浆是纤维悬浮液,浓度从低浓到中浓不等。它的特点是纤维会挂在管壁与振管上,时间长了形成一层浆膜,改变振动特性。
介质 | 关键特性 | 主要风险 | 应对重点 |
黑液 | 高碱、高温、高固含 | 结垢、粘度变化 | 保温、定期除垢、密度趋势 |
绿液/白液 | 强碱、腐蚀 | 材质腐蚀、密封失效 | 材质确认、法兰密封 |
纸浆 | 纤维悬浮、易挂壁 | 挂壁、流速不足 | 流速控制、冲洗、直管结构 |
二、黑液:结垢是主要矛盾
黑液的结垢速度与温度、浓度、流速都有关。温度高、浓度高、流速低,垢长得最快。垢层附着在振管上,相当于给振动系统加了质量,密度读数会缓慢偏移。
判断方法很直接:记录投运初期的密度基线,之后每周对比。偏移超过 0.01g/cm³,就该安排检查。FCC300 的密度精度是 ±0.002g/cm³,这个分辨率足够看出趋势。
流速是控制结垢最有效的手段。黑液在管内的流速建议不低于 1.5m/s,太低会加速沉积。选型时按这个下限核算口径,而不是只按流量。
还有一条:保温。黑液温度降下来粘度上升,流动性变差,结垢也更快。管道与流量计都要保温,保温层不能越过传感器标线。
三、绿液与白液:腐蚀与密封
绿液与白液的腐蚀性来自高碱与硫化物。316SS 在常温中等浓度碱液里表现尚可,但高温高浓度条件下会应力腐蚀,不能默认可用。
材质要按浓度与温度逐项确认。密封件同样关键,普通橡胶在强碱里会老化,需要按介质选。法兰垫片是最常失效的位置,换垫片时不要随手拿同规格替代。
腐蚀还有一个隐蔽表现:焊缝。传感器本体的焊缝在出厂前已检验,现场只需要保证法兰连接质量,不要在现场对本体做焊接或补焊。
安装时注意一点:碱液结晶。温度下降时碱会析出结晶,卡在法兰缝隙里,拆装时容易划伤密封面。停车检修前先用温水冲洗,再拆。
四、纸浆:流速与挂壁
纸浆的难点是纤维挂壁。挂壁后振管质量增加,零点漂移;挂得厚了还会影响流通面积,压损上升。
控制挂壁的办法有三个。一是保证流速,低浓浆建议 1.5~2.5m/s,中浓浆可以更低但要配合搅拌;二是选直管结构,流道顺、不易挂料;三是定期冲洗,用清水或白水顶洗。
纸浆的浓度测量比流量更重要。配浆工段要知道纤维的绝干量,靠密度换算比靠人工取样快得多。科里奥利的密度输出可以直接进 DCS,做配比闭环。
需要注意的是,纸浆里常含气泡。气泡会让密度读数偏低,进而让浓度换算失真。判断方法是看密度波动,波动大说明含气,要先解决排气。
五、密度测量:为什么造纸更看重它
在造纸车间,流量计的第二个输出往往比第一个更值钱。
黑液送碱回收,要控制入炉固形物浓度,浓度低了浪费燃料,高了堵塞喷嘴。密度换算固含量,比人工烘干的化验快几个小时。
绿液苛化要控制有效碱浓度,浓度波动会影响苛化率。密度信号进 DCS,可以做前馈调节。
纸浆配浆要知道绝干纤维量,密度配合流量算绝干量,比容积法准。
这也是为什么造纸行业愿意为科里奥利多付成本:一台表同时给流量、密度、温度,省掉了在线浓度计,也省了一个泄漏点。
六、材质与温度边界
三个系列的温压覆盖不同。FCC300 的过程压力 0~4.0MPa、介质温度 -200~300℃,标准型覆盖大部分制浆工段;FCC320 高温型可到 350℃,分体式;FCC800 的超高温型到 350℃,深冷型到 -200℃。
造纸车间的高温点位主要是黑液与绿液,温度常在 100~180℃,FCC300 标准型足够。如果接近 200℃,建议选分体式,把表头移出高温区。
材质方面,标准配置测量管是 316SS、本体 304SS。强碱工况是否适用,要按浓度与温度确认,必要时做材料相容性评估。
压力不是主要矛盾,但要注意水锤。蒸煮锅放料瞬间的冲击压力可能远超正常工作压力,选型时按最高冲击压力核算。
七、清洗与检修
黑液的清洗以碱洗与热水洗为主,纸浆线以清水顶洗为主。两种清洗都要注意温度冲击。
在线清洗时,流量计最好走旁通。没有旁通的,冲洗后要做一次零点复核,因为温度变化会让零点偏移。
检修周期按结垢速度定。黑液线初期每月检查一次,稳定后按季度;纸浆线按挂壁情况,通常与计划检修同步。
拆检时不能用硬物疏通振管,也不能用会腐蚀密封件的溶剂。刷洗用软刷,冲洗用温水,这是基本要求。
八、精度与量程怎么定
造纸车间的精度要求通常不高,0.5 级够用,重点是重复性与零点稳定性。浓度闭环用的密度信号,精度比流量更关键。
量程按最大流量选,但要复核最小流量。蒸煮放料是典型的间歇大流量,平时则是小流量循环,量程比不够会出现小流量段失准。
压损也要算。黑液粘度高,实际压损比水大得多。低压输送的系统要提前核算,必要时放大口径。
如果这个点位同时要参与物料平衡,建议把密度与温度一起上传,做温度补偿后的质量流量核算,避免不同班次数据口径不一致。
九、安装位置:避开三类死区
第一类是管路低点。黑液与纸浆都会在低点沉积,表装在那里,等于把振管当成了沉淀池。
第二类是长期不流动的支管。旁通支管、备用管线、取样管,这些位置介质不流动,挂壁与结垢最快。
第三类是泵入口。负压区容易析出气泡,纸浆尤其明显。装在泵下游,既有正压又远离汽蚀区。
正确位置是泵下游的直管段,介质自下而上,两端加支架。这个原则在造纸车间同样适用,只是管路更粗、支架更重。
十、仪表与工艺的接口
密度信号进 DCS 之后,怎么用决定了它的价值。
最简单的用法是显示与记录,操作工按密度手动调阀。进一步是报警,密度超出范围提示。再进一步是闭环,密度参与配比或稀释水调节。
闭环要设滤波。密度信号本身有波动,直接进 PID 会让阀门频繁动作。建议加 5~10 秒滤波,或者用流量做前馈。
还有一个接口常被忽略:化验数据。密度换算的固含量与化验值之间可能有系统偏差,需要定期比对并修正系数,否则闭环会稳定地跑偏。
十一、三个常见误判
第一个误判是把结垢当成仪表老化。密度缓慢偏移,先查结垢,再查传感器。拆检一次就能确认。
第二个误判是用清水标定的表直接测黑液。粘度差异大,压损与流速分布都不同,读数会有系统偏差。结算或关键配比点位,应要求介质标定或修正依据。
第三个误判是忽略气泡。纸浆与黑液都可能含气,密度偏低被误判为浓度低,操作工就会多加原料,越加越偏。
这三个误判有一个共同解:把密度、温度、流量三个值一起看。单看流量,很多问题看不出来。
十二、一个制浆车间的配置思路
某制浆车间的黑液送碱回收、绿液苛化、纸浆配浆三个点位,都采用科里奥利质量流量计。黑液线选直管型、按 1.5m/s 流速下限核算口径、全程保温;绿液线按介质确认材质与密封,法兰垫片单独建台账;纸浆线选直管型、配冲洗接口,密度信号进 DCS 做配比。
三个点位的共同点是:这套配置里没有特别新的技术,难的是把保温、流速、除垢三件事按介质分开管。分开管,寿命就长。
都把密度当成一等公民,而不是流量的附属。这是造纸行业与常规化工最不一样的地方。
十三、备件与寿命
造纸车间的表,寿命往往取决于结垢与腐蚀,而不是电子件。
备件策略按介质分:黑液线备密封件与电缆,绿液线备法兰垫片与密封,纸浆线备冲洗接头与密封。传感器作为大件,按关键点位数量配置。
寿命判断有三条:零点能否稳定校准、密度与化验值是否还对得上、振管外观是否有明显结垢或腐蚀。三条里有一条不满足,就该评估更换。
还有一条经验:同一批次的表,装在黑液线的寿命通常最短。做预算时按介质恶劣程度分配,而不是按台数平均分。
十四、常见问题
Q1:黑液计量能不能只用电磁流量计?
电磁能测流量,但给不了密度。要做浓度控制,还是需要密度信号,科里奥利更直接。
Q2:纸浆的浓度靠密度换算准吗?
在气泡可控、介质均匀的前提下够用。含气量大时会偏低,需要先解决排气。
Q3:绿液用什么材质?
不能一概而论。要按碱浓度、温度、硫化物含量确认,316SS 未必适用,密封件也要单独选。
Q4:结垢后能不能在线清洗?
能。碱洗或热水洗配合旁通即可,注意温度冲击,洗后复核零点。
Q5:造纸车间需要多高精度?
0.5 级通常够用。浓度闭环场景,密度精度比流量精度更重要。
Q6:黑液线为什么建议直管?
流道顺、不易积料、清洗方便。U 型弯头处容易成为结垢起点。
密度用得越早,浓度控制越主动。等到化验结果出来再调,往往已经晚了一批。
造纸车间的计量,核心是把密度用起来。流量告诉你有多少,密度告诉你是什么,两个一起看,浓度与配比才控得住。

 扫一扫 关注米科


