
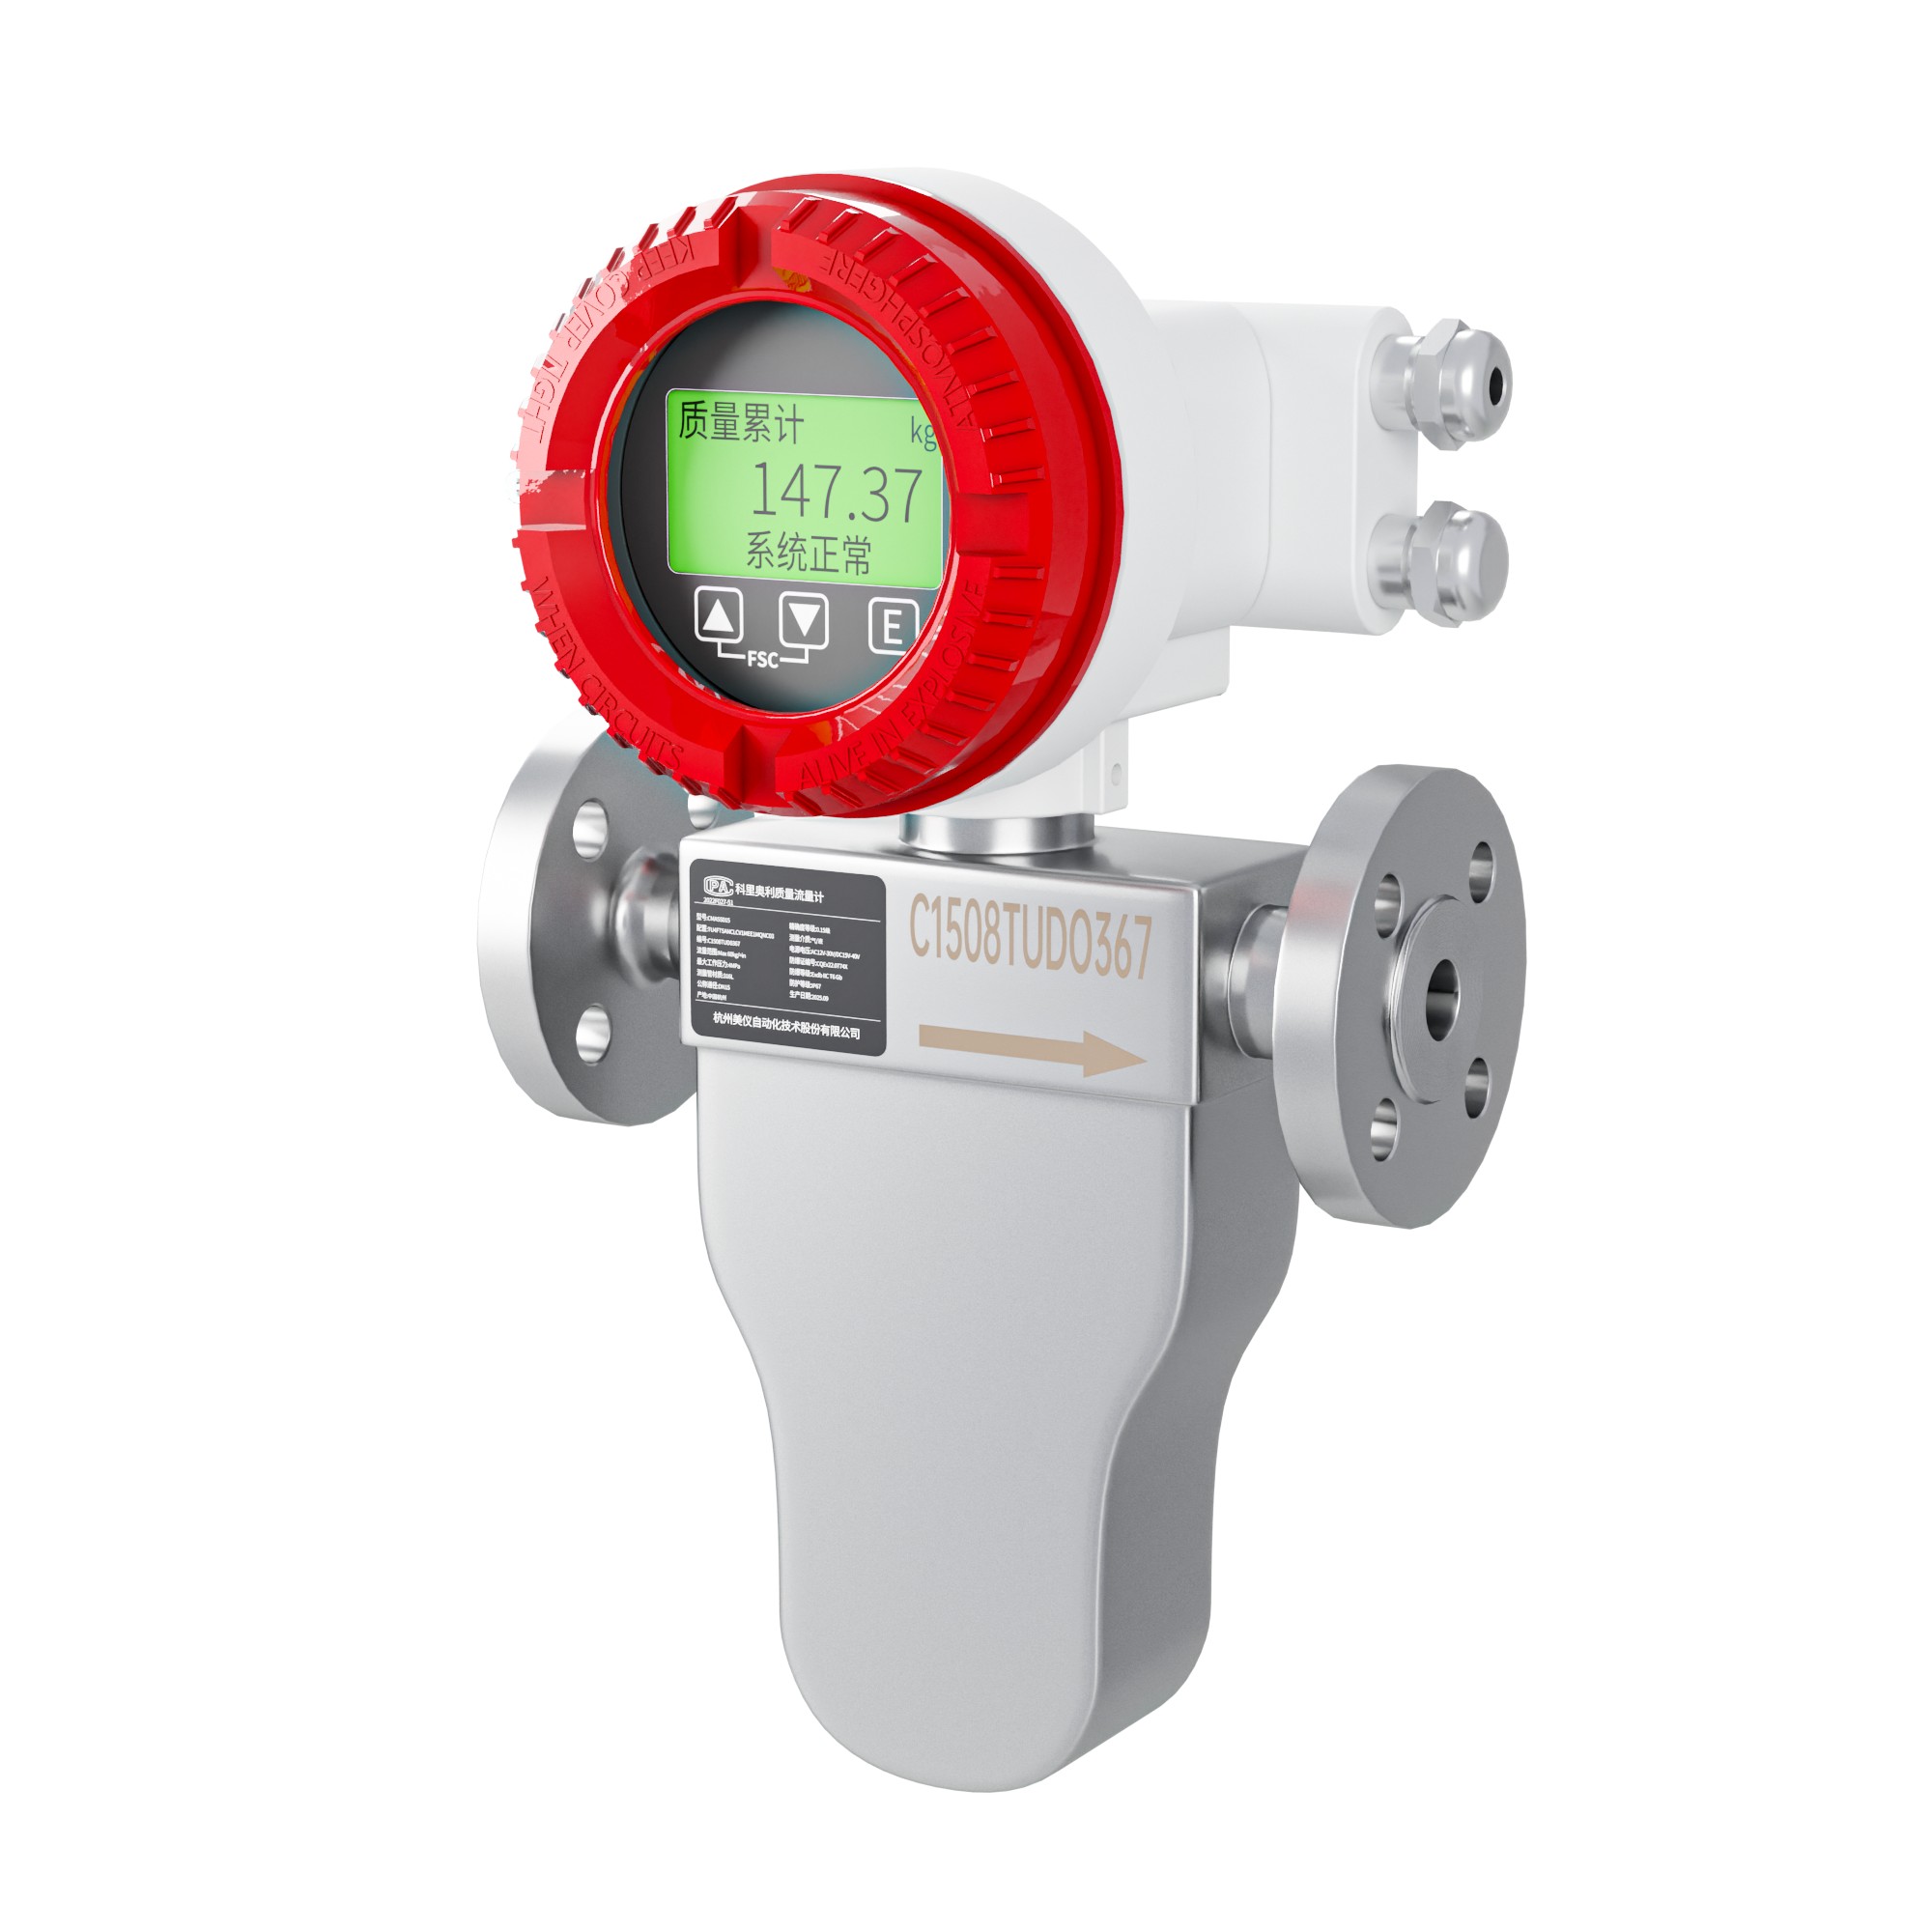
灌装线的装量偏差,是化工厂和日化厂最常见的投诉之一。一瓶标 500mL,实际灌 502mL,一年下来多灌的量够买几台表。很多人的第一反应是换表,换完发现偏差还在。原因很简单:灌装偏差里,仪表精度只占一小部分,大部分来自关阀时机、管路残留和介质的物理状态。
一、偏差的五个来源
第一个是仪表精度。这一项通常只占偏差的 10% 至 20%。0.2 级的科氏在 500mL 的灌装上,误差贡献约 1mL。
第二个是关阀过冲。切断阀从收到信号到完全关闭,需要几十到几百毫秒。这段时间物料还在流,形成额外灌入量。过冲量取决于流速和阀门响应,可能占总偏差的一半。
第三个是管路残留。表到灌装嘴之间那段管路的容积,在关阀后仍会因重力或余压流出。这段容积如果不补偿,每次都多灌。
多头灌装机还有一致性问题。一台机器八个头,每个头的管路长度、阀门响应、嘴口尺寸都可能略有差异,导致八个头的装量不一致。
处理办法有两个。第一是机械上尽量对称:八个头的管路长度一致、阀门同型号同批次、嘴口同批次加工。第二是电气上单独标定:每个头单独设提前量,用各自的实测数据修正。
只做机械对称不做单独标定,一致性通常只能到 ±1%;两者都做,能到 ±0.3%。
第四个是气泡。介质里溶解的气体在压力下降时析出,或在管路高点积存。气泡通过表时读数偏低,实际灌入量偏多。
第五个是温度变化。体积灌装受温度影响明显,20℃ 与 30℃ 的同一种液体,体积差可能到 1%。质量灌装不受温度影响。
五个来源,四个与仪表无关。所以灌装精度问题的解决顺序是:先测过冲、再补残留、再排气、最后才查表。
灌装嘴的设计也影响装量。嘴口直径大,关阀后残留的液柱长,滴漏多;嘴口直径小,流速受限,灌装时间长。常见做法是嘴口做成锥形,末端收小,既保证流速又减少残留。
还有防滴漏结构。机械式的是弹簧顶针,关阀时顶针前推封住嘴口;气动式的是负压回吸,关阀瞬间产生负压把液滴吸回。两种都能减少滴漏,气动式效果更好但需要气源。
这些结构不改变表的读数,但改变“实际灌进瓶里的量”。装量偏差投诉里,有相当一部分最后查出来是嘴口滴漏,不是表的问题。
二、质量灌装与体积灌装
这是灌装线设计的第一个分岔口。
体积灌装:按 mL 或 L 计量,常见于日化、食品、医药。优点是直观、符合消费者习惯;缺点是需要温度补偿,密度变化会影响实际装量。
质量灌装:按 g 或 kg 计量,常见于化工原料、精细化学品。优点是直接对应物料成本,不受温度影响;缺点是需要换算成体积来核对标签。
科里奥利直接测质量,做质量灌装最省事。做体积灌装时,用质量除以密度得到体积,密度由表同时测出,精度比用固定密度值高。
这一条在实际项目里经常被忽略:很多线用固定密度值换算体积,实际介质批次间密度有差异,累积误差明显。用表测的实时密度,能把这个误差消掉。
三、两段式关阀:解决过冲最有效的办法
过冲的本质是阀门关不快。既然关不快,就分两段关。
第一段快速灌装到设定量的 90% 至 95%,阀门全开;第二段慢速灌装到目标值,阀门半开或通过小口径旁路。这样过冲量从几百毫秒的高速流量,变成几十毫秒的低速流量,偏差大幅缩小。
两段式的实现有两种。第一种是双阀:一个大口径快关阀加一个小口径精调阀,先开后关、先关后开。第二种是单阀加定位:阀门先全开,接近目标时切到小开度,再关闭。
双阀方案精度高、成本高;单阀方案成本低、对阀门定位精度要求高。灌装量小(小于 1L)时用双阀,灌装量大时单阀够用。
两段式的分界点要实测。90% 是经验值,实际要看流速和阀门响应。分界点太高,第二段太短、精度不够;分界点太低,第二段太长、影响产能。
四、提前量怎么测
提前量是批量控制器在到达目标量之前提前发关阀信号的量。这个量必须实测,不能凭经验给。
实测方法:连续灌 10 瓶,记录每瓶的实际量与设定量之差,取平均值作为提前量。第一批先不设提前量,测出平均过冲量,第二批把这个值设为提前量,再测一次。
介质变了、温度变了、泵压变了,过冲量都会变。所以提前量不是一个固定值,要按配方分别设定,并在换配方时重测。
科里奥利的响应快,能准确捕捉关阀瞬间的流量变化,这是测提前量的前提。响应慢的表(比如涡轮、差压)在关阀瞬间的读数滞后,测出来的过冲量偏小。
五、管路残留的补偿
表到灌装嘴之间的管路,容积可能几十到几百毫升。这段管路里的液体,在关阀后会因重力流出(如果灌装嘴在下),或者留在管内(如果管路有高低起伏)。
补偿方法有三种。
第一种是短管路。把表尽量靠近灌装嘴,减少残留容积。这是最直接的办法,设计阶段就要考虑。
第二种是回吸。关阀后灌装嘴轻微回吸,把嘴口的液滴吸回。适用于易滴漏的介质。
第三种是软件补偿。在批量控制器里设一个固定的残留补偿量,每次少灌这么多。适用于残留量稳定的场合。
残留量不稳定的场合(比如管路有气泡、介质粘度变化),软件补偿不准。这时要靠短管路和回吸来解决。
六、气泡:最容易被误判的问题
气泡造成的偏差有个特点:不稳定。有时多灌、有时少灌,找不到规律。
判断方法看密度。正常灌装时密度应当稳定,波动超过 0.005g/cm³ 说明有气。另一个方法是看瞬时流量的波动,有气时流量会周期性跳动。
气泡的来源有四个。第一是溶解气,压力下降时析出,常见于易挥发溶剂。第二是管路高点积存,停机后气体聚集。第三是泵吸入侧漏气。第四是介质本身带气(反应后未脱气)。
处理办法:提高系统背压抑制析出、管路高点设排气阀、检查泵的机械密封、灌装前静置脱气。
还有一个常被忽略的点:灌装嘴的密封。嘴口的密封不好,停机时空气会从嘴口进入管路,下次灌装时先灌出的是气泡。
七、不同灌装量的配置差异
灌装量从几毫升到几百升,配置差别很大。
小剂量(小于 100mL):常用在医药、试剂、香精。流量小、精度要求高(±1% 以内)。用 FCC320 的 DN2 至 DN4,0.1 级,配双阀两段式。管路要尽量短,残留补偿要精细。
中剂量(100mL 至 5L):日化、食品、润滑油的主力区间。精度要求 ±0.5% 左右。用 FCC320 的 DN4 至 DN15 或 FCC300 的小口径。单阀两段式够用。
大剂量(5L 至 200L):化工原料桶装、中型容器。精度要求 ±0.2% 至 ±0.5%。用 FCC300 的 DN15 至 DN50,配大口径切断阀。这个区间的过冲量绝对值大,两段式效果明显。
超大剂量(200L 以上,槽车、吨桶):接近装车场景。用 FCC300 或 FCC800 的大口径,配批量控制器和防溢流联锁。这一类更接近装车撬的逻辑,可参考装车计量的做法。
八、灌装精度的验收方法
灌装线交付时,精度怎么验收要有明确方法,不能凭感觉。
验收条件:额定产能下连续运行,介质为实际产品,环境温度在正常范围。
取样方法:连续取 30 瓶(或桶),逐件称重,记录实际装量与设定量之差。
判定指标有三个。第一是平均偏差,反映系统性偏差(提前量是否合适)。第二是标准偏差,反映一致性(过程是否稳定)。第三是最大偏差,反映极端情况。
三个指标都要满足要求才算合格。只看平均值会被“一半多一半少”掩盖;只看最大值会忽略系统性偏差。
取样量建议不少于三十件,样本太少时标准偏差的估计不可靠,容易得出错误结论。连续取样的同时,建议同时记录环境温度与介质温度,便于后续分析。
验收记录要留档,作为后续调整的基线。换配方、换包材、换泵之后,要重新验收。
九、配置对照表
灌装量 | 精度要求 | 推荐表型 | 关阀方式 |
小于 100mL | ±1% | FCC320 DN2 至 DN4,0.1 级 | 双阀两段式 |
100mL 至 5L | ±0.5% | FCC320 DN4 至 DN15 | 单阀两段式 |
5L 至 200L | ±0.2% | FCC300 DN15 至 DN50 | 双阀,大口径快关 |
200L 以上 | ±0.2% | FCC300/FCC800 大口径 | 批量控制器加防溢流 |
高粘介质 | ±0.5% | FCC300 直管型 | 慢速灌装,防气泡 |
十、常见问题
Q1:灌装精度能不能靠选高精度表解决?
不能完全靠。表精度只占偏差的一小部分,关阀过冲和管路残留占大头。先解决过冲,再谈表。
Q2:两段式关阀会不会影响产能?
会,第二段慢速灌装占用时间。经验值是产能损失 5% 至 15%,换来精度提升一到两倍。按产品价值权衡。
Q3:提前量要多久重测一次?
换配方、换泵、换阀门、季节温度大幅变化时都要重测。稳定生产时每季度复核一次。
Q4:气泡多怎么处理?
先找来源(溶解气、吸入漏气、管路积存),再针对性处理。提高背压和加排气阀是最常用的两个办法。
Q5:体积灌装一定要测密度吗?
建议测。用固定密度值换算,批次间密度差异会累积成误差。用表测的实时密度,精度更高。
Q6:灌装线要不要防爆?
看介质。溶剂型产品、闪点低的液体需要防爆。选型按区域划分确定,并核对证书覆盖的型号。科里奥利系列中 FCC300 具备防爆合格证,其他型号需按项目确认。
灌装线的定量,本质是把“关阀那一刻”控制准。表负责看清流量,阀门负责及时切断,控制器负责算对提前量。三者配合,偏差才能收进 0.5% 以内。有灌装线在选型或改造,把灌装量、介质、精度要求和现有阀门响应发过来,我们给一版配置与提前量测算方法。

 扫一扫 关注米科


