
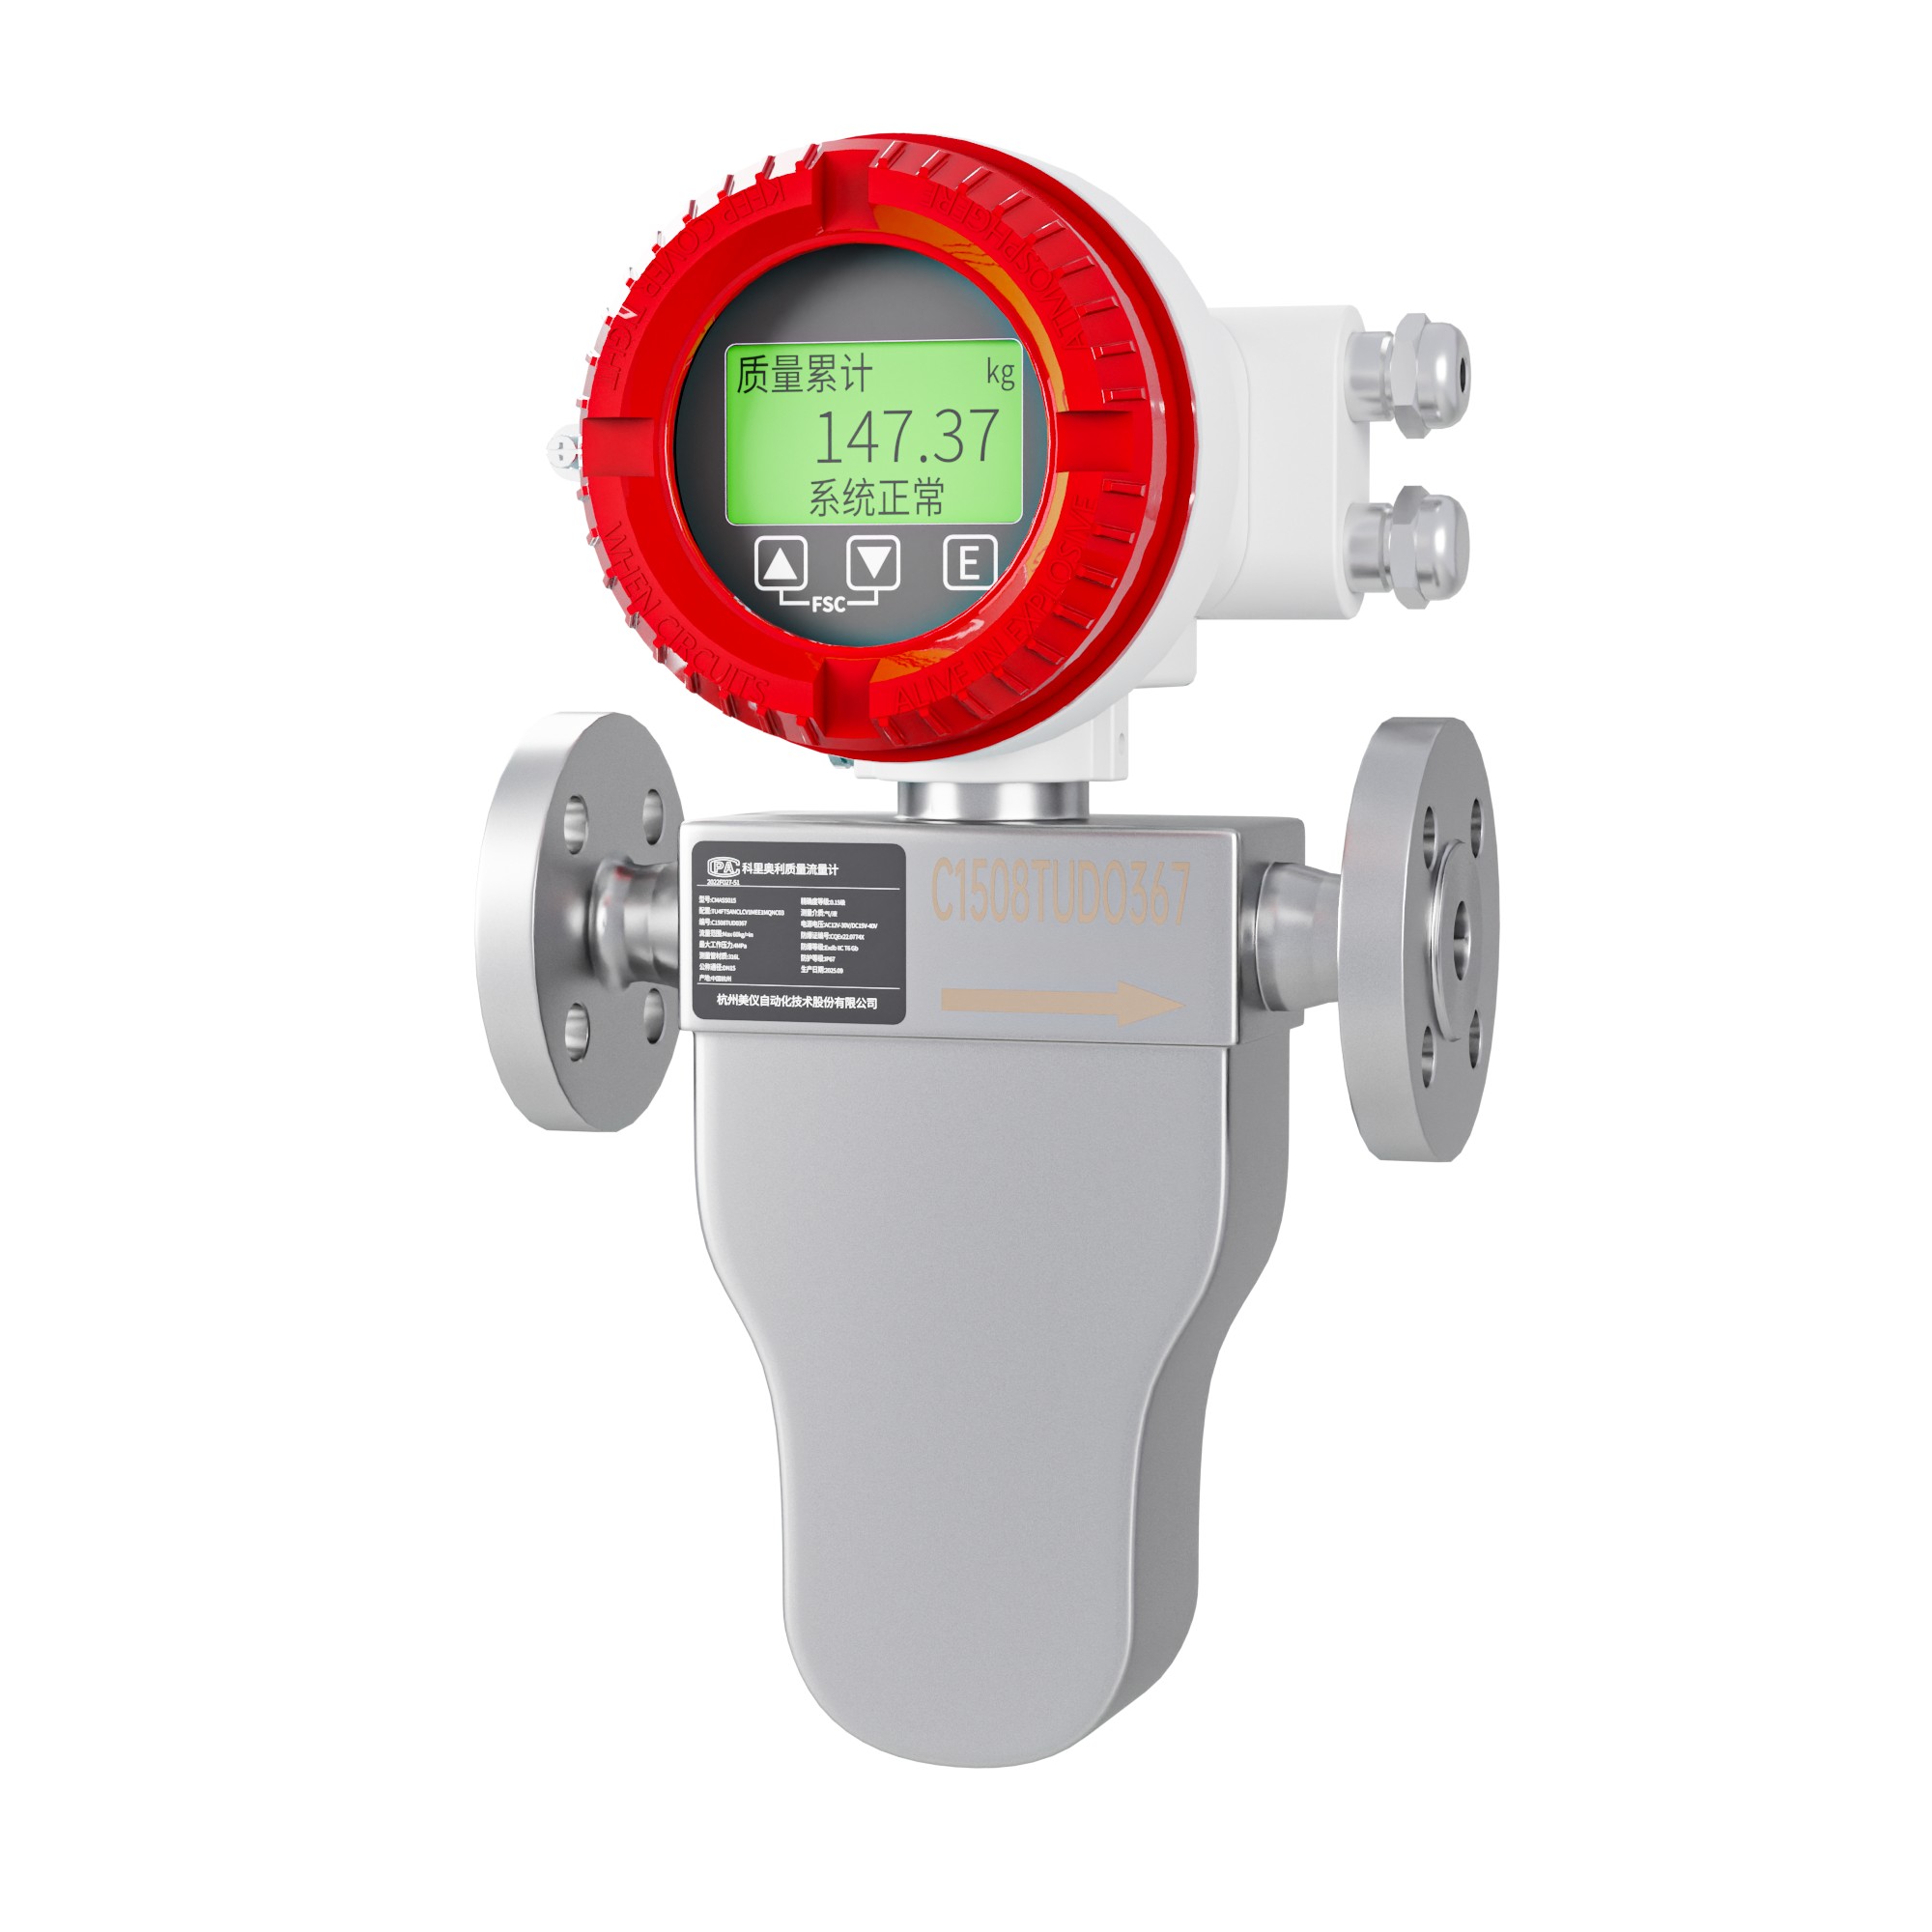
设备制造厂选流量计,和自己建装置的业主选流量计,逻辑完全不同。业主关心这一台表在这一个工况下准不准;设备厂关心的是同一款单元做二十套,每套都能顺利装、顺利调、顺利交。前者是工程项目思维,后者是产品思维。产品思维的核心不是选最好的表,而是选最不容易出错的组合。
一、设备厂的三类痛点
第一个痛点是接口对不上。管路专业按自己的习惯选法兰标准,仪表到货发现是另一个标准;电气专业按自己的习惯留接线空间,表装上去盖不开。这类问题单台可以现场改,批量就是灾难。
第二个痛点是批次不一致。同一款单元,第一套用的表和第二十套用的表不是同一个批次,标定数据不同、参数设置不同,客户拿到手发现两台一样的设备读数不一样。
第三个痛点是交付文档。成套设备交付时,客户要的参数表、接线图、调试记录、备件清单,如果每套都重新整理,工作量巨大且容易漏。
还有一个隐性问题:供应商的稳定性。成套设备的生命周期通常十年以上,客户在第五年要备件,供应商还在不在、型号还生不生产,都是问题。
设备厂在选仪表供应商时,除了价格和交期,还要看两件事:一是型号的延续性,同一款表能不能长期供货;二是替代方案,万一停产有没有兼容型号。这两件事在签约时问清楚,比十年后再找要容易得多。
三个痛点的根源是同一个:没有把计量当成产品的一部分来设计,而是当成外购件来采购。
这个差别在报价上也能看出来。按外购件采购,报价单上是一行“流量计 4 台,单价若干”;按产品设计,报价里包含接口设计、装配工时、测试工时、文档编制。后者看起来贵,实际是把现场返工的成本提前花了。
成熟设备厂的经验是:计量部分的成本占整机的比例不高(通常 5% 至 15%),但它决定了整机能不能顺利交付。为了省几个点去压仪表价格,最后在调试阶段花掉的时间成本往往更高。
二、第一步:把接口固化成清单
接口清单是标准配置的基础。一张清单定下来,后续所有单元照此执行。
机械接口包括五项:公称口径、法兰标准与压力等级、密封面型式、法兰间距、传感器外形尺寸与重量。
电气接口包括四项:供电方式(24VDC 或 220VAC)、信号类型(4-20mA、脉冲、RS485)、接线端子定义、电缆入口规格。
工艺接口包括三项:介质温度范围、压力等级、材质要求。
空间接口包括三项:表头朝向与读数视角、传感器拆装空间、接线腔开盖空间。
十四项写完,接口就定死了。任何新项目要改,走变更流程,不临时决定。
法兰标准这一项最值得统一。国内化工设备常用 HG/T20592,出口项目常用 ANSI B16.5。同一款单元做两个市场,要么备两种法兰,要么统一用一种再加过渡。前者库存翻倍,后者现场要加过渡法兰。
三、第二步:把配置固化成型号
配置固化的意思不是只用一种表,而是把常用组合做成有限的几档。
按反应釜的容积和工艺分档,常见的是三档。
小试与中试单元(50L 至 500L):介质流量小,用 FCC320 的 DN2 至 DN15,0.1 级或 0.2 级。配气路用 FTM200 或 FTM210。
中试与生产单元(1m³ 至 10m³):流量中等,用 FCC300 的 DN15 至 DN50,0.2 级。气体用 FTC200 的管段式。
大生产单元(10m³ 以上):流量大,用 FCC300 或 FCC800 的 DN50 以上。
三档覆盖了多数需求,剩下的特殊工况(深冷、高压、强腐蚀)走定制通道。定制要有评审,不能成为随意开口子的借口。
分档的好处是备件。同一档用同一款表,客户备一件备件能覆盖多台设备,服务成本下降。
四、第三步:把测试固化成流程
出厂测试是设备厂最容易省、也最不该省的环节。测试不做,问题到现场才暴露,差旅和返工的成本远高于测试。
测试流程建议分四步。
第一步是单表核验。到货后核对型号、口径、量程、材质、随机文件是否与订单一致;通电检查显示是否正常、零点是否稳定。这一步在库房就能做,不需要工艺条件。
第二步是管路试压。单元组装完成后按设计压力做水压试验,检查法兰、焊缝、表体连接处是否渗漏。表要参与试压,这是验证安装质量的机会。
第三步是信号联调。模拟流量信号(或用实际介质小流量循环),核对 4-20mA 输出、脉冲当量、RS485 通讯是否与控制器一致。这一步能发现接线错误和参数设置错误。
第四步是零点校准与记录。在满管静止状态下校零,记录校准值与时间,随设备出厂。
四步做完,测试记录归档。记录不只是给客户看的,也是自己复盘用的。
五、第四步:把文档做成模板
成套设备的文档量很大,用模板管理最省事。
核心文档有六份。第一份是仪表参数表,列出位号、型号、口径、量程、精度、材质、信号。第二份是接线图,标明端子号与信号定义。第三份是调试记录,含零点校准值、信号对点结果。第四份是备件清单,列明易损件与推荐库存。第五份是操作说明,讲清日常检查项与常见故障。第六份是合格证与检验报告。
六份文档做成模板,每套只改参数不改结构。客户拿到手是统一的,后续维护也好办。
参数表建议按位号排序,不要按采购顺序。位号是现场识别的主要依据,排序对了,查起来快。
六、批量一致性怎么保证
同一款单元做二十套,怎么保证每套表现一致?三个动作。
第一个动作是集中采购。同一批次的表,标定条件接近,参数一致性更好。分散采购容易买到不同批次,标定曲线有细微差异。
第二个动作是参数固化。每台表的阻尼、量程、单位、通讯地址,按标准值设定并记录。不要在现场临时调,临时调过的表和标准配置就不一致了。
第三个动作是抽检比对。每批抽一到两台做实际介质比对,与标准表比读数。抽检发现偏差,整批复查。
三个动作的成本不高,收益是客户拿到设备后不会因为“两台一样的设备读数不一样”来投诉。
七、客户现场的三件事要提前说清
设备交付后,客户现场有三件事容易出问题,要在交付前说清楚。
第一件是安装方向。液体介质自下而上,气体自上而下。设备厂在单元内已经把管路做好,这一条通常在出厂时就满足了;但如果客户要在单元外接管路,可能破坏这个条件。
第二件是接地。单元的接地要独立,不能与客户的电气接地混接。混接会引入干扰,表现为读数跳动。交付资料里要标明接地点的位置和要求。
第三件是零点复核。设备出厂前校过零,但运输、安装、接管都可能引入应力。投运前要再校一次零,这一步在操作说明里要写明。
三件事都写进文档,比口头交代有效。
八、一个实际的做法:把计量做成模块
成熟的设备厂会把计量做成独立模块:一个框架、一段管路、一台表、一个接线盒,整体装配、整体测试、整体发运。
模块化的好处有三个。第一是并行生产,管路预制和仪表装配可以同时进行。第二是质量可控,模块在厂内测试,不依赖现场条件。第三是维护方便,模块可以整体更换,现场不用拆管。
模块化的代价是运输尺寸增加。对于小流量单元,模块可能只有半米见方,问题不大;对于大口径单元,模块尺寸可能影响运输。
模块的接口要标准化:进口法兰、出口法兰、电源接口、信号接口,四个口定死。客户现场的管路按这四个口对接。
九、和仪表厂怎么配合
设备厂和仪表厂的配合,关键是三件事。
第一件是交期。成套设备的交期由最慢的部件决定,仪表的交期要提前锁定。特殊材质、特殊口径的表交期可能几个月,要在合同签订时就确认。
第二件是变更。客户改工艺、改介质,仪表配置可能跟着变。变更要走书面流程,明确责任和费用。
第三件是售后。设备卖到外地,现场出问题时,是设备厂去还是仪表厂去?这个分工要在合作协议里写清楚。常见做法是设备厂负责一级响应,仪表厂负责技术支持与备件。
十、常见问题
Q1:设备厂要不要自己备表?
建议备少量常用型号。客户急单或备件需求时能快速响应,比临时采购快。备什么型号按销量排序,前三种占多数。
Q2:不同客户的介质差异大,怎么统一配置?
按介质分档,不分客户。同一类介质用同一档配置,客户差异体现在工艺参数上,不体现在仪表型号上。
Q3:出口项目的仪表要注意什么?
认证与文件。CE、防爆证书、材质证明、原产地证,缺一样都可能压港。法兰标准按目标市场选,不要默认国标。
Q4:客户要求指定品牌怎么办?
按客户要求执行,但在技术协议里写清接口与参数要求。指定品牌不等于指定型号,接口对上了,替代方案就有空间。
Q5:出厂测试要做多细?
至少做到信号联调和零点校准。有条件时做实际介质的小流量循环测试,能发现更多问题。
Q6:成套单元的计量精度怎么承诺?
承诺表本身的精度(按样本),不承诺系统精度。系统精度受管路、阀门、安装影响,超出仪表厂的控制范围。这一点要在合同里写清楚。
成套计量单元的价值,不在于用了多好的表,而在于每套都一样、每套都能装、每套都有据可查。把接口、配置、测试、文档四件事固化下来,设备厂就能把流量计从“外购件”变成“产品的一部分”。有单元标准化需求,把现有配置和客户工况发过来,我们按档位给一版标准配置建议。

 扫一扫 关注米科


